



 English
Legen Sie ein Windeloberblatt von vor ein paar Saisons neben eines aus der diesjährigen Mustertasche und Ihre Fingerspitzen werden den Unterschied bemerken, bevor es irgendein Datenblatt tut. Der neuere Stoff hat eine geformte, gepolsterte Oberfläche; der ältere ist flach. Diese kleine Veränderung in der Haptik ist das sichtbare Ende einer langen Diskussion, die auf dem Markt für 3D-Vliesstoffe geführt wird – zwischen Markeninhabern, die Leistung wollen, die sie bewerben können, Verarbeitern, die Lauffähigkeit wollen, und Maschinenbauern, die beides auf derselben Linie ermöglichen müssen.
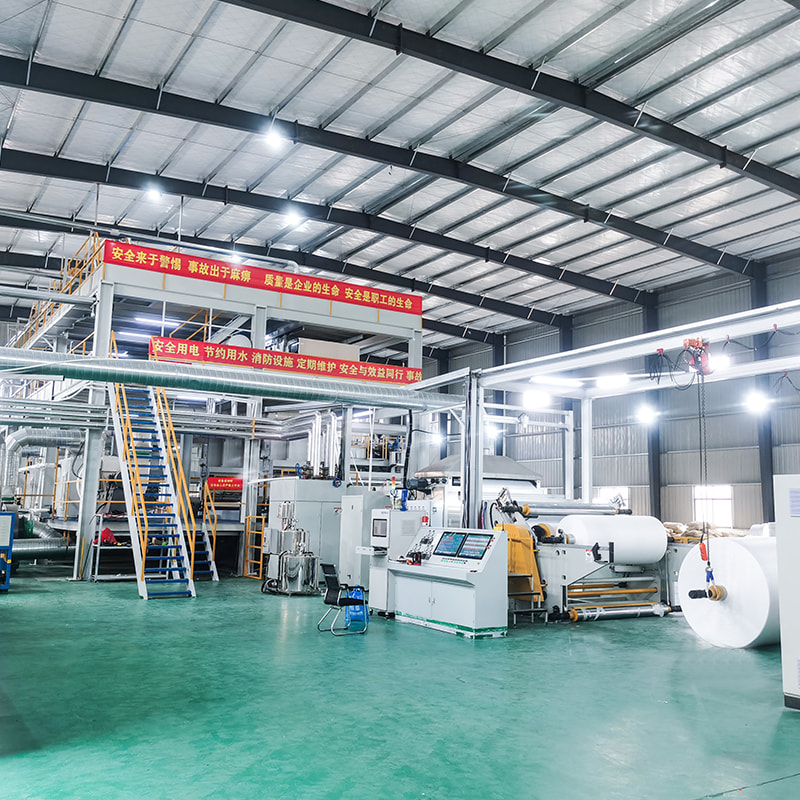
Wir bauen Spinnvlies- und Spunmelt-Anlagen und verbringen daher den Großteil unserer Arbeitszeit mit der Maschinenseite dieses Gesprächs. In diesem Artikel möchten wir darlegen, wohin sich der Markt für 3D-Vliesstoffe entwickelt, welche Anforderungen er eigentlich an eine Produktionslinie stellt und welche Fragen es wert sind, geklärt zu werden, bevor jemand eine Bestellung unterschreibt.
Was „3D-Vliesstoffe“ eigentlich beschreibt
Der Ausdruck wird locker verwendet, und diese Lockerheit führt bei Diskussionen über die Ausrüstung zu echter Verwirrung. In der Praxis werden drei verschiedene Produktideen unter demselben Label abgelegt:
- Stoff mit Oberflächenstruktur. Die dritte Dimension wird beim Kalandrieren in das Blatt geprägt oder eingraviert – Grübchen, Rippen, Sechsecke oder eine feine Rändelung, die für Weichheit und einen trockeneren Griff sorgt.
- Gelochter oder geformter Stoff. Löcher, Kegel oder Kanäle werden mechanisch oder durch ein gemustertes Band gebildet, sodass Flüssigkeit schnell durchströmt, während die erhöhten Landbereiche die Hautseite trockener halten.
- Gebauschter oder mehrlagiger Stoff. Die Masse entsteht durch die Bahnstruktur selbst – gekräuselte Fasern oder Bikomponentenfasern, unterschiedliche Kühlung oder ein Spunmelt-Stapel, bei dem die Meltblown-Schicht als Barriere fungiert und die Spunbond-Schichten für Volumen und Festigkeit sorgen.
Das meiste, was heute verkauft wird, wird immer noch auf Spunbond- oder Spunmelt-Anlagen hergestellt. Die dritte Dimension wird am Bonding-Kalander, am Formband oder durch die Schichtarchitektur hinzugefügt – nicht durch einen separaten Prozess, der am Ende der Linie angeschraubt wird.
Woher die Nachfrage kommt
Anstatt eine Gesamtwachstumszahl anzugeben, ist es sinnvoller, sich anzusehen, was jeder Endverbraucher kauft, wenn er eine 3D-Struktur kauft.
| Segment | Funktion der 3D-Struktur | Gemeinsame Linienbasis |
|---|---|---|
| Babywindeln und Trainingshosen | Schnellere Erfassung, trockenere Deckschicht, weicherer Griff | SS- oder SSS-Spinnvlies mit graviertem Kalander |
| Frauenpflege und Inkontinenz bei Erwachsenen | Maskierung, Komfort, kontrollierter Feuchtigkeitstransport | SS / SSS, Varianten mit Öffnungen |
| Tücher und Küchentuch | Volumen, Saugfähigkeit, stoffartige Textur | Spunlace oder Spunbond, geprägt |
| HVAC und Luftfiltration | Faltenunterstützung, Staubaufnahmekapazität | Schmelzgeblasene plus Spinnvlies-Stützschichten |
| Automotive und Akustik | Schallabsorption durch offene, voluminöse Struktur | SMS/SMMS |
| Bettwäsche, Matratze und Möbel | Loft, Elastizität, steppähnliche Oberfläche | Spinnvlies mit hochvolumiger Bindung |
| Medizinische Vorhänge und Kittel | Barriere plus Drapierung und Weichheit | SMS/SMMS |
| Verpackung, Landwirtschaft, Geotextilien | Entwässerungswege, Textur, Festigkeit | Schwereres Spinnvlies, manchmal genadelt |
Warum die Maschine und nicht die Probe über Ihre Marge entscheidet
Jeder kann auf einer Pilotlinie, die mit einem Bruchteil der kommerziellen Geschwindigkeit läuft, ein vielversprechendes 3D-Muster herstellen. Die Schwierigkeit besteht darin, diese Struktur Schicht für Schicht mit einer Geschwindigkeit von 300 Metern pro Minute auf einer Rolle zu halten, die ein Konverter tatsächlich abwickeln kann. Ob das passiert, entscheiden drei Details auf Maschinenebene.
Die Netzbildung legt die Obergrenze fest
Wenn die Filamentbahn mit inkonsistenter Massenverteilung am Kalander ankommt, kann sie auch durch noch so große Mustergravur nicht gerettet werden. Die Gleichmäßigkeit der Abschreckluft, die Denier-Spreizung der Filamente und die Wahl zwischen Formband und Draht wirken sich direkt darauf aus, wie scharf ein erhabenes Muster nach dem Bonden aussehen wird. Auch hier kommt es auf die Strahlarchitektur an – eine Einzelstrahllinie gibt Ihnen die Kontrolle, die einem Spinstrahl entspricht, während Mehrstrahlkonfigurationen Optionen für Schicht-für-Schicht-Strukturen eröffnen. Die praktischen Unterschiede haben wir in einem technischen Hinweis erläutert wie Strahlkonfigurationen die Spunmelt-Ausgabe beeinflussen .
Kleben ohne Abflachen
Bei der thermischen Verklebung gehen die meisten 3D-Ambitionen verloren. Ein gravierter Kalander kann schöne Säulen erzeugen, aber wenn die Öltemperatur über die gesamte Flächenbreite schwankt oder der Walzendruck zu hoch eingestellt ist, kollabieren die erhabenen Bereiche und der Stoff sieht unter dem Mikroskop und in der Hand flach aus. Stabile Thermoflüssigkeitskreisläufe, gleichmäßiger Druck über die gesamte Arbeitsbreite und eine auf das gewünschte Stoffgewicht abgestimmte Mustertiefe sind weitaus wichtiger als die Anzahl der in einer Broschüre angebotenen Prägemuster.
Die unscheinbaren Teile: Wickeln, Schlitzen, Konvertieren
Sperriger, strukturierter Stoff verhält sich auf einem Wickler anders als flacher Stoff – er schließt Luft ein, baut weichere Rollen auf und kann sich zusammenziehen, wenn die Spannungskontrolle zu grob ist. Käufer, die nur die Form- und Klebeabschnitte testen, stellen dies häufig bereits im ersten Produktionsmonat fest. Fragen Sie, wie der Aufwickler und der Rollenschneider bei voller Liniengeschwindigkeit Material mit geringer Dichte und hohem Loft verarbeiten.
Vier Wege zu einer 3D-Struktur und ihre Kompromisse
Es gibt keine einzige richtige Antwort; Der richtige Weg hängt von der gewünschten Hand, dem von Ihnen verwendeten Gewicht und der nachgelagerten Verarbeitungsausrüstung ab, die Ihre Kunden bereits besitzen.
| Route | Woher das 3D kommt | Am besten geeignet für | Achten Sie auf |
|---|---|---|---|
| Gravierter Kalender | Gemusterte Kleberolle | Oberlaken, Tücher, Hygienebezüge | Musterabnutzung im Laufe der Zeit; Loftverlust bei hohem Nipdruck |
| Mit Öffnungen oder gürtelförmig | Gemusterte Formoberfläche oder mechanische Perforation | Aufnahmeschichten, schnell feuchtigkeitsableitende Oberschichten | Lebensdauer und Reinigung des Bandes; Lochdefinition bei hoher Geschwindigkeit |
| Gebauschter mehrschichtiger Spunmelt | Schichtstapel plus kontrollierte Verklebung | Medizin, Filtration, Automobil | Höhere Kapitalkosten; komplexere Qualitätskontrolle |
| Laminierung oder Abstandhalterkombination | Separater Umformschritt, dann Verklebung | Matratze, Akustik, technische Textilien | Zusätzliche Ausstattung, zusätzliche Kosten pro Quadratmeter |
Fragen, die es wert sind, vor der Unterzeichnung geklärt zu werden
Wir haben genügend technische Überprüfungen durchgesehen, um festzustellen, dass die Projekte, die reibungslos laufen, in der Regel diejenigen sind, bei denen diese Fragen früh und nicht nach der Installation gestellt wurden:
- Über welchen Stoffgewichtsbereich muss die Leine die 3D-Struktur halten – nicht nur am Sweet Spot?
- Welche Mustertiefe und welches Land-zu-Loch-Verhältnis entsprechen dem Handgefühl, das Ihr Kunde bereits genehmigt hat?
- Wie viel Dachverlust ist nach dem Aufwickeln, Lagern und Umwandeln akzeptabel?
- Wie hoch ist die realistische Umrüstzeit zwischen einem strukturierten und einem flachen Produkt auf derselben Linie?
- Welche Bedienelemente und Antriebsmarken sind vorgegeben und wie ist der Ersatzteilweg vor Ort?
- Wer schult die Bediener wie lange in der Musteranpassung und den Einstellungen der Kalandertemperatur?
Konfigurationsoptionen, die Raum zum Wachsen lassen
Die meisten unserer Kunden kommen mit einem Produkt im Kopf und gehen mit einer Linie, die drei oder vier produzieren kann. Das ist normalerweise der richtige Instinkt in einem Markt, in dem sich Textur, Gewicht und Schichtstruktur ständig ändern. Ein sinnvoller Aufbau sieht so aus.
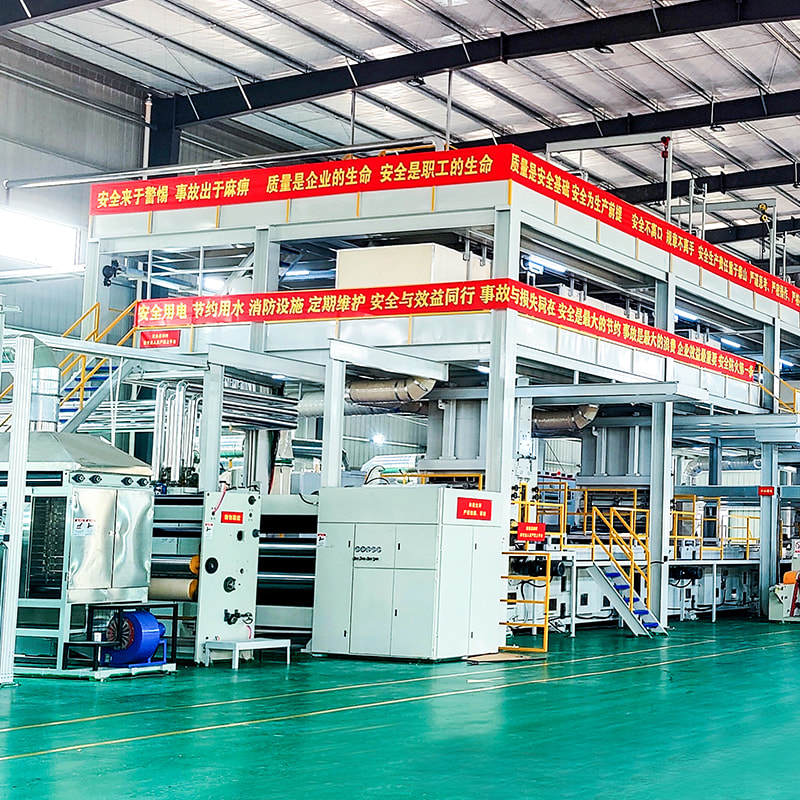
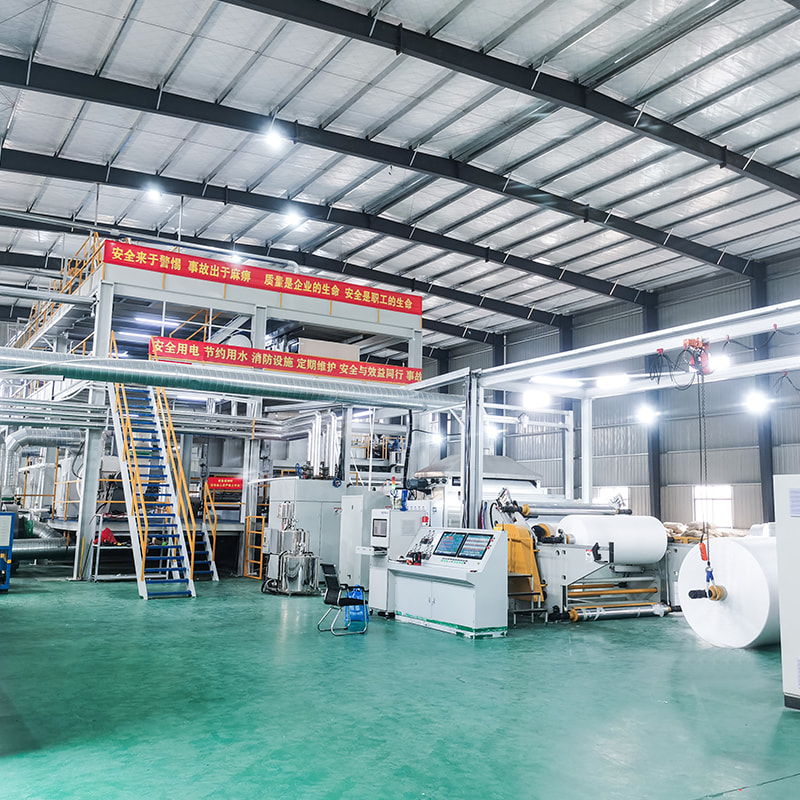
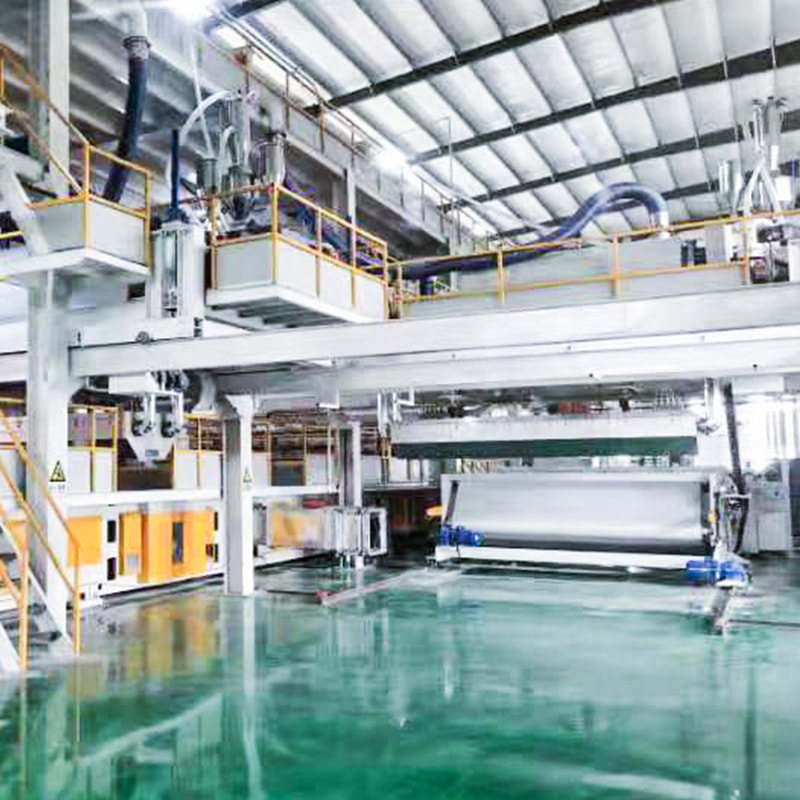
 Einstrahl-Spunbond-Vliesstofflinie für die Musterbindung im Einstiegsbereich Kompakte S-Linie für Hersteller, die mit strukturierten Hygiene- oder Wischtüchern beginnen, mit Breiten von 1600–3200 mm und SPS-Touchscreen-Steuerung zum Erlernen der Musterbindung. Produkt anzeigen →
Eine einstrahlige S-Linie ist der ehrliche Ausgangspunkt für einen Hersteller, der strukturierte Hygiene- oder Wischtücher einführt. Es ist kompakt, schnell in Betrieb zu nehmen und einfach zu bedienen – die Art von Maschine, mit der ein Team das Musterbinden erlernen kann, ohne Kapital für Kapazitäten zu verbrennen, die es noch nicht verkaufen kann. Breiten ab 1600 mm decken den größten regionalen Bedarf ab.
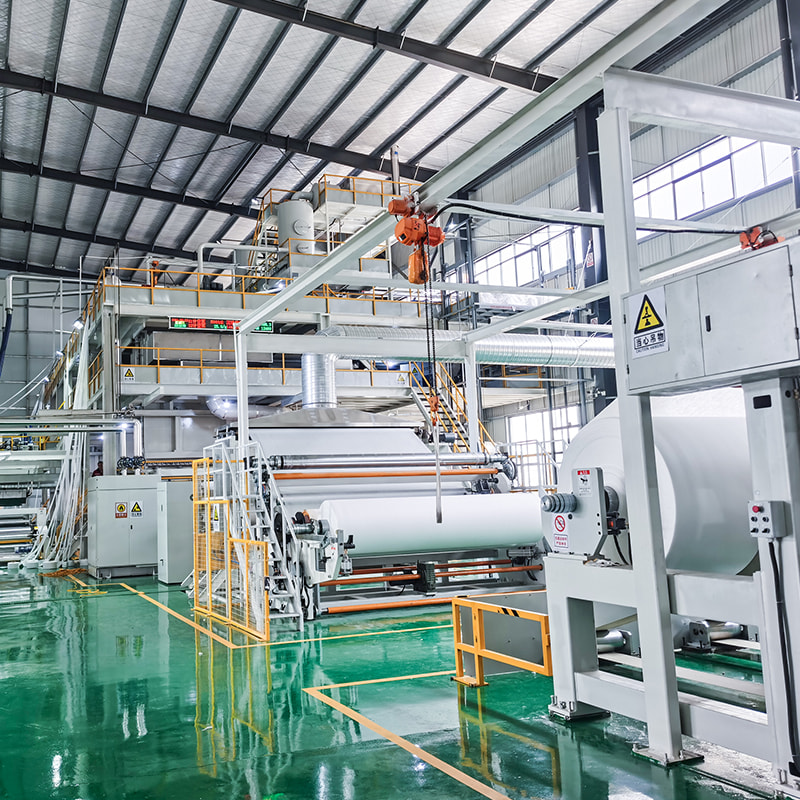
Wenn Volumen und Konsistenz eine Rolle spielen, erhalten Sie mit einer Doppelbalken-SS-Konfiguration zwei Spinnbalken, die einen Bindungsabschnitt versorgen, was die Schichtkontrolle und Produktionsstabilität bei höherer Leistung verbessert. Bei Arbeiten an der Oberschicht, bei denen eine weiche, gleichmäßige 3D-Oberfläche das Verkaufsargument ist, ist dies oft der optimale Kompromiss zwischen Investition und Flexibilität.
Für barrierekritische Anwendungen – Medizin, Filtration, Automobil – platziert eine SMMS-Konfiguration schmelzgeblasene Schichten zwischen Spinnvliesen, während in den äußeren Schichten genügend Volumen erhalten bleibt, um eine weiche, strukturierte Oberfläche zu bewahren. Es ist ein größeres Engagement, aber es eröffnet Produktkategorien, die eine einschichtige Linie einfach nicht erreichen kann.
In allen drei Fällen halten wir die Spezifizierungsgespräche offen: Haupt- und Zusatzausrüstung können an die jeweilige Fasermischung, das Stoffgewichtsband und die verfügbare Stellfläche eines Kunden angepasst werden, und die Steuerungssysteme basieren auf SPS- und Touchscreen-Bedienung, sodass für Musteränderungen kein Techniker vor Ort erforderlich ist.
Ein Schlusswort aus der Werkstatt
Der Markt für 3D-Vliesstoffe belohnt Hersteller, die eine Struktur versprechen und diese dann konsistent in kommerzieller Geschwindigkeit liefern können. Dabei handelt es sich größtenteils um eine Maschinenfrage, und es lohnt sich, sie beim ersten technischen Treffen und nicht beim letzten zu behandeln. Wenn Sie Musteroptionen, Kalandertemperaturregelung oder Breiten- und Strahlauswahl anhand Ihres eigenen Produktplans durchgehen möchten, bespricht unser Team dies gerne. Unseren Hintergrund und unsere Standorte finden Sie auf der Über Seite , und wir beantworten Anfragen direkt, anstatt sie über ein Callcenter weiterzuleiten. Stoffproben mitbringen. Sie machen das Gespräch viel kürzer.


 +8613621544385
 Nr. 29 Xinhua Road, Jiashan Village, Jiaxing City Zhejiang P.R., China
