



 English
Fragen Sie jeden, der eine Schicht am Ende einer Spinnvlieslinie verbracht hat, was er wirklich anstrebt, und die Antwort ist selten nur Stärke. Es ist ein Stoff, der durch die Verarbeitung zusammenhält, gut in der Hand liegt und dennoch Luft durchlässt. Bei der luftdurchlässigen Textilverklebung geht es um dieses Gleichgewicht: Fasern oder Schichten so fest zu verbinden, dass sie den tatsächlichen Gebrauch überstehen, während die Struktur bewusst offen genug bleibt, um zu atmen.
Was luftdurchlässige Textilverklebung eigentlich bedeutet
In einem gewebten Stoff verschränken sich die Fäden und die Struktur hält sich zusammen. Bei Vliesstoffen und den meisten technischen Textilien gibt es eine solche Architektur nicht – das Vlies ist nur ein Haufen Fasern oder Filamente, und es muss ein Zusammenhalt hergestellt werden. Dieser Herstellungsschritt ist das Kleben und kann thermisch, chemisch oder mechanisch erfolgen.
Hier ist der Teil, den es zu verinnerlichen gilt: Jeder Verbindungsvorgang fügt Kontaktpunkte zwischen Fasern hinzu, und jeder Kontaktpunkt stellt ein kleines Hindernis für den Luftstrom dar. Ein Stoff, der im Kalander zu 8 % gebunden ist, kann dreimal so viel Luft bewegen wie derselbe Stoff, der zu 25 % gebunden ist, obwohl beide aus identischem Polypropylen mit identischem Gewicht bestehen. Die Luftdurchlässigkeit wird als das Luftvolumen gemessen, das in einer festgelegten Zeit bei einem bestimmten Druckunterschied durch einen definierten Bereich strömt – ISO 9237 und ASTM D737 sind die Standards, auf die sich die meisten Käufer beziehen. Da die Zahl so empfindlich auf Bindungen reagiert, ist sie eine der schnellsten Methoden, um festzustellen, ob eine Linie innerhalb ihres Prozessfensters verläuft oder außerhalb davon driftet.
In der Praxis bezeichnen wir dies als Bonding-Fenster. Unterhalb des Fensters staubt der Stoff ab, delaminiert oder verliert an Zugfestigkeit. Darüber wird der Stoff papierartig, steif und effektiv geschlossen. Das gesamte Fahrzeug sitzt im Mittelband und bewegt sich immer dann, wenn sich der Fasertiter, das Bahngewicht oder die Liniengeschwindigkeit ändern.
Verbindungswege im Vergleich: Festigkeit versus Luftstrom
Es gibt keine allgemein beste Klebemethode – nur die, die zur Aufgabe des Stoffes passt. Den folgenden Vergleich führen wir Kunden durch, wenn sie eine Konfiguration für eine neue Linie oder die Nachrüstung einer bestehenden Linie auswählen.
| Bindungsroute | Wie es funktioniert | Auswirkung auf den Luftstrom | Typische Verwendung |
|---|---|---|---|
| Thermokalander-(Punkt-)Verklebung | Erhitzte Prägewalzen verschmelzen Filamente an einzelnen Punkten | Kontrollierbar; Der Anteil der verklebten Fläche ist der Haupthebel | Spinnvlies-Hygieneoberblätter, medizinische Kittel, Taschen |
| Durchluftbindung | Heiße Luft verschmilzt Bikomponentenfasern in der gesamten Bahn | Bewahrt Loft und Offenheit besser als beim Flachkalandrieren | Erhöhte Hygieneschichten, Filtermedien, Isolierung |
| Ultraschallverklebung | Durch hochfrequente Vibration entsteht am Amboss lokale Wärme | Sehr lokalisiert, daher bleibt die Massenpermeabilität weitgehend unberührt | Konvertieren, Laminieren, Maskieren, Kantenversiegelung |
| Klebekaschierung | Klebepunkte oder Spray verbinden zwei Substrate | Hängt fast ausschließlich vom Zusatzgewicht und Punktmuster ab | Atmungsaktive Folienlaminate, medizinische Abdecktücher |
| Wasserstrahlverschränkung | Feine Wasserstrahlen verwirren die Fasern mechanisch | Behält hohe Offenheit und Weichheit, ohne zu schmelzen | Tücher, Mull, Spunlace-Hygiene |
| Nadelstanzen | Stachelnadeln verzahnen die Fasern physikalisch | Offene Struktur mit hoher Dicke | Geotextilien, Teppiche, landwirtschaftliche Stoffe |
Die Lehre aus der Tabelle ist einfach: Wenn der Luftstrom Priorität hat, bindet man entweder an weniger Punkten, lokal oder mechanisch statt durch Schmelzen. Wenn Festigkeit und Barriere im Vordergrund stehen, nehmen Sie die Kosten für den Luftstrom in Kauf und steuern ihn präzise.
Warum Spunbond- und Spunmelt-Linien durch Bonding leben oder sterben
Bei einem Spinnvliesverfahren werden die Filamente kontinuierlich gezogen, zu einer Bahn gelegt und anschließend verfestigt. Da die Filamente lang sind, reicht oft eine leichte Punktbindung aus, um dem Stoff echte Zugfestigkeit zu verleihen – und genau deshalb ist Spinnvlies ein so guter Kandidat für eine luftdurchlässige Bindung. Eine Einzelstrahllinie erzeugt eine geradlinige, gleichmäßige Bahn, bei der die Kalendereinstellungen Schicht für Schicht einfach und stabil gehalten werden können.
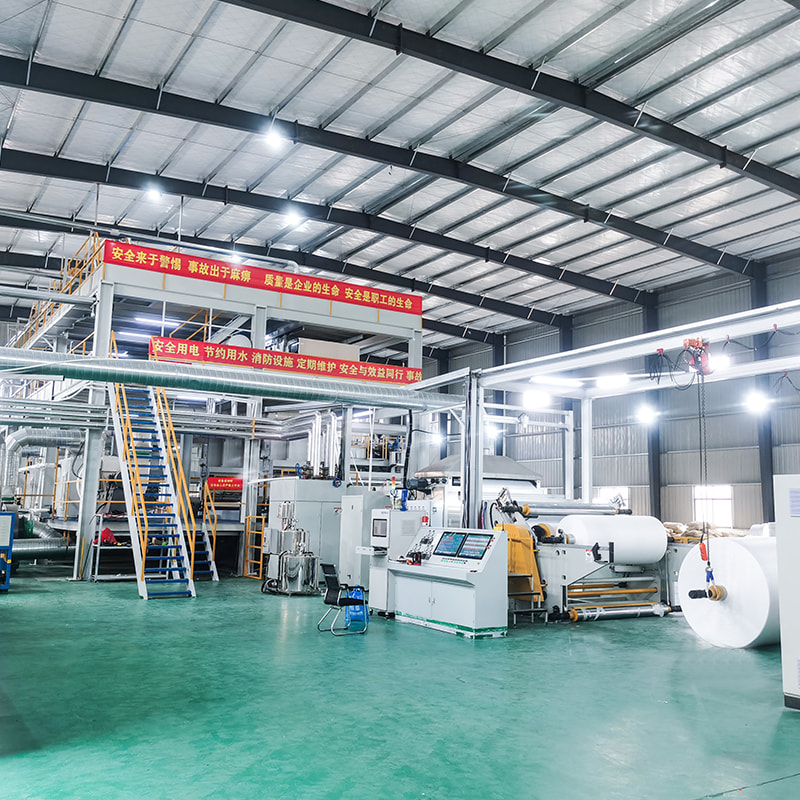
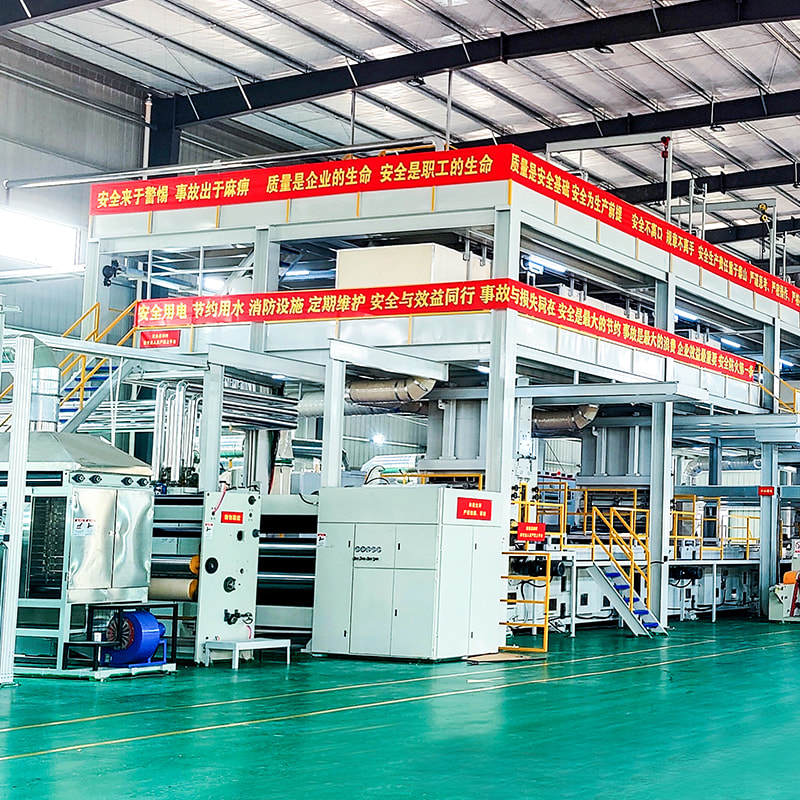
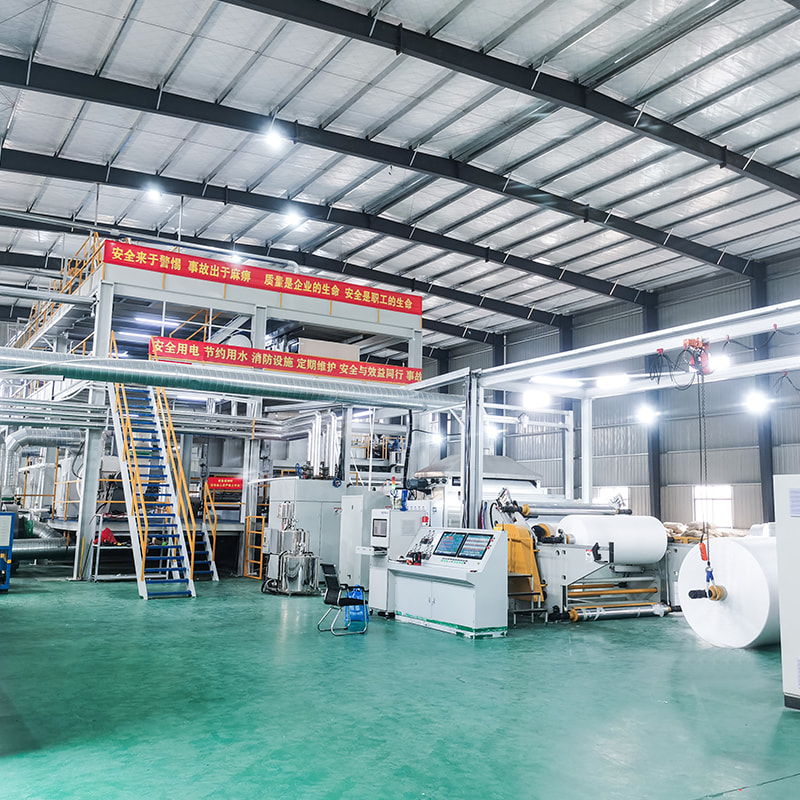
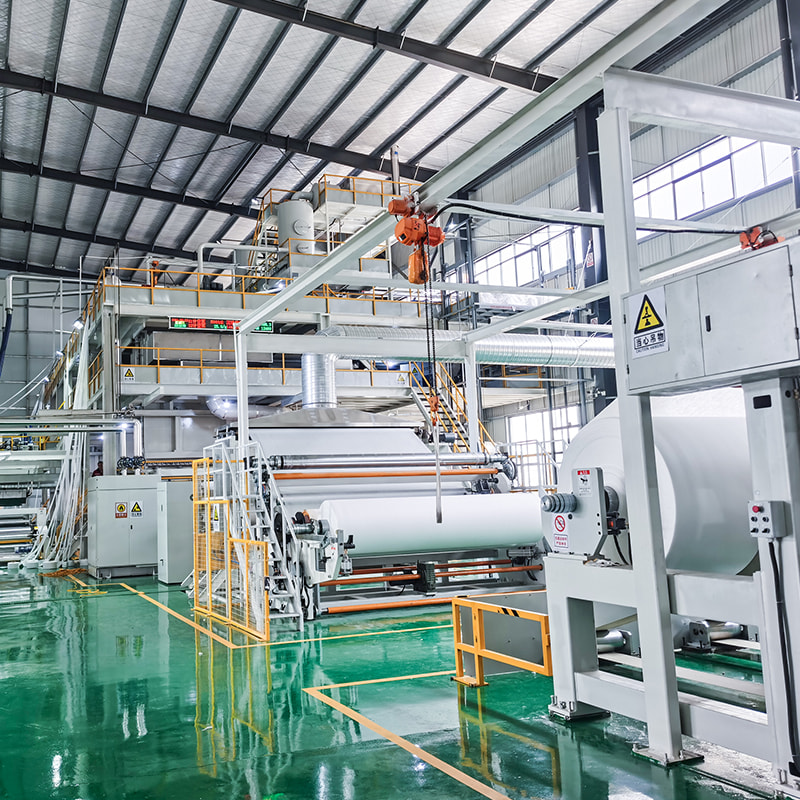
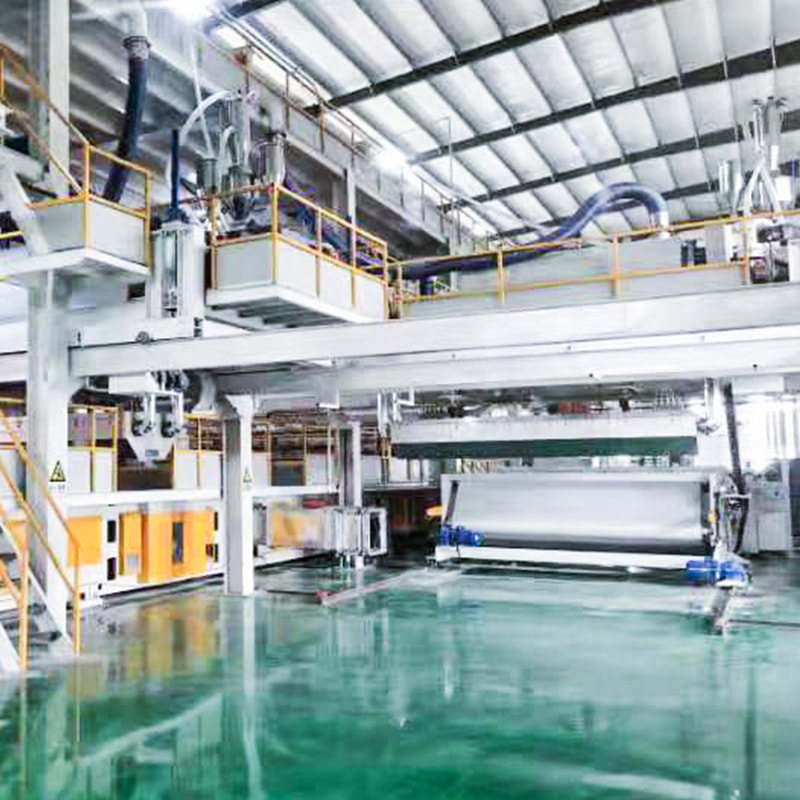
 S Einzelstrahl-Spunbond-Vliesstoff-Produktionslinie Die S-Linie produziert Polypropylen-Spinnvlies mit 10–200 g/m² mit SPS-Steuerung, geeignet für die unkomplizierte, stabile Einzelstrahlproduktion für Beutel, Verpackungen und landwirtschaftliche Abdeckungen. Produkt anzeigen →
Bei Doppelbalken-SS-Konfigurationen wird eine zweite Filamentschicht hinzugefügt, die für mehr Gewicht und Abdeckung sorgt, ohne dass eine stärkere Verklebung erforderlich ist. Das ist wichtig, wenn ein Kunde ein weiches Gewebe mit hoher Luftzirkulation und schwererem Flächengewicht wünscht: Auf einer SS-Linie können Sie Material hinzufügen, anstatt Wärme hinzuzufügen, und die Durchlässigkeit bleibt dort, wo sie sollte.
 SS-Doppelstrahl-Spun-Melt-Vliesstoff-Produktionslinie Fügt eine zweite Filamentschicht für eine stärkere Abdeckung ohne stärkere Bindung hinzu; produziert 9–100 g/m² Polypropylengewebe für Hygiene-, Medizin- und Verpackungszwecke. Produkt anzeigen →
Verbundstrukturen machen die Sache auf eine gute Art und Weise kompliziert. Wenn eine schmelzgeblasene Schicht zwischen Spinnvliesschichten liegt, besteht diese mittlere Schicht aus Fasern im Submikronbereich und weist von Natur aus eine geringe Durchlässigkeit auf – sie ist die Barriere. Eine zu aggressive Verklebung des gesamten Verbundwerkstoffs kollabiert die feine Porenstruktur und zerstört gleichzeitig sowohl die Filtrationseffizienz als auch die Atmungsaktivität. Aus diesem Grund werden SMS- und SMMS-Linien normalerweise mit sorgfältig profilierten Kalenderdruck- und -temperaturprofilen betrieben, und die Verbindungsentscheidung verdient ebenso viel Aufmerksamkeit wie die Strahlkonfiguration selbst.
Einstellungen, die die Luftstromzahl verschieben
Wenn uns ein Kunde mitteilt, dass sein Stoff nicht so atmungsaktiv ist wie die Probe, gehen wir jedes Mal dieselbe kurze Liste durch:
- Prozentsatz der verklebten Fläche — Die Landfläche des Prägemusters legt die Obergrenze für den erreichbaren Luftstrom fest. Typische Punktbindungsmuster liegen im unteren bis mittleren Zehnerbereich.
- Kalendertemperatur — Ein paar Grad können dazu führen, dass der Stoff von einer zu geringen Bindung zu einer zu starken Bindung wechselt, insbesondere bei Fasern mit niedrigem Denier.
- Nipdruck — Ein höherer Druck glättet die Bahn und schließt die Poren, auch wenn die Temperatur unverändert bleibt.
- Verweilzeit und Liniengeschwindigkeit — Schnellere Linien reduzieren die Wärme, die jeder Punkt erhält, daher müssen Geschwindigkeitsänderungen und Temperaturänderungen gemeinsam vorgenommen werden.
- Filament-Denier — Feinere Filamente packen dichter und verringern die Durchlässigkeit bei gleicher Klebefläche.
- Bahngewicht und Schichtaufbau — Schwerere Vliese und hinzugefügte Meltblown-Schichten verringern den Luftstrom vorhersehbar.
Das Aufzeichnen dieser Werte zusammen mit der gemessenen Durchlässigkeit jeder Rolle ist die nützlichste Gewohnheit, die sich ein Produktionsteam aneignen kann. Es verwandelt Bindung von einem Gefühl in ein Rezept.
Passende Verklebung zur Endanwendung
Verschiedene Märkte wollen unterschiedliche Dinge von derselben Maschine, und es hilft, frühzeitig ehrlich darüber zu sein.
- Hygiene-Oberschichten erfordern eine hohe Luftzirkulation, Weichheit und eine geringe Klebefläche – eine unzureichende Haftung stellt ein größeres Risiko dar als eine übermäßige Haftung.
- Medizinische Kittel und Abdecktücher benötigen eine Barriereleistung und eine messbare Atmungsaktivität. Hier verdienen SMS und SMMS ihren Platz.
- Bei Filtermedien wird Permeabilität als Druckabfall betrachtet, sodass die Stabilität der Porenstruktur wichtiger ist als die reine Zahl.
- Bei Taschen, landwirtschaftlichen Stoffen und Geotextilien stehen Festigkeit, Abriebfestigkeit und UV-Leistung im Vordergrund. Der Luftstrom ist zweitrangig.
- Tücher und Spunlace-Produkte basieren auf mechanischer Verflechtung, sodass Bindung und Luftstrom kaum interagieren.
 Dreistrahlige SMS-Spun-Melt-Vliesstoffmaschine Kombiniert Spinnvlies- und Meltblown-Balken zur Herstellung von SMS-Gewebe mit 9–70 g/m² und unterstützt Gesichtsmasken, medizinische Produkte und Hygieneanwendungen für unterschiedliche Marktanforderungen. Produkt anzeigen →
Wenn Sie Ihr Produkt immer noch diesen Kategorien zuordnen, wenden Sie sich bitte an unsere Anwendungsübersicht zeigt, wie die unterschiedlichen Leitungskonfigurationen mit realen Endanwendungen übereinstimmen.
Probleme, die wir auf der Linie sehen
Übermäßiges Kleben ist der häufigste Fehler und macht sich selten bemerkbar. Der Stoff sieht auf der Rolle gut aus; Es schlägt nur dann fehl, wenn ein Konverter Steifheit, einen schlechten Faltenwurf oder einen Durchlässigkeitswert meldet, der unter der Spezifikation liegt. Ein lückenhafter Luftstrom über die Breite ist die zweithäufigste Ursache – in der Regel handelt es sich eher um eine Walzenkrone, ein Problem mit dem Temperaturprofil oder eine ungleichmäßige Walzenspaltbelastung als um ein Rezepturproblem.
Bei laminierten Strukturen verhält es sich mit der Delamination anders: Die Bindung ist dort, wo sie vorhanden ist, stark, aber zu spärlich, sodass sich die Schichten unter Spannung trennen. Und gelegentlich misst eine Rolle am ersten Tag perfekt und einen Monat später einen niedrigen Wert, was normalerweise darauf hindeutet, dass sich die Restspannung in der Bahn entspannt oder dass Zusatzstoffe migrieren. Lesen Sie weiter Standards und Kontrolle der Luftdurchlässigkeitsprüfung Es lohnt sich, bevor Sie eine Spezifikation schreiben, da die Testbedingungen selbst einen Großteil der Variation erklären.
Fragen, die Sie stellen sollten, bevor Sie sich für eine Konfiguration entscheiden
- Welchen Durchlässigkeitsbereich muss der fertige Stoff erreichen und welche Grammatur hat er?
- Ist Luftstrom oder Barriere die primäre Leistungsanforderung?
- Welche Klebemethode nutzt die Produktfamilie bereits und kann die Linie dafür konfiguriert werden?
- Wie viel Flexibilität benötigen Sie zwischen den Produktqualitäten – ein stabiles Rezept oder häufige Umstellungen?
- Welche Breite und Ausgabe muss die Linie aushalten, und verarbeitet der Kalender diese Breite gleichmäßig?
Luftdurchlässige Textilverklebung belohnt Geduld. Die Maschinen verfügen über eine bemerkenswerte Präzision – SPS-Steuerung, Touchscreen-Bedienung, präzise profilierte Kalender – aber Präzision zahlt sich nur aus, wenn das Team dahinter weiß, welche Parameter man verschieben und welche man in Ruhe lassen sollte. Dieses Wissen entsteht, wenn man die Linie überwacht, die Zahlen beobachtet und jeweils eine Variable anpasst.
Wenn Sie eine neue Spunbond- oder Spunmelt-Linie planen und besprechen möchten, wie die Bonding-Sektion für Ihren Zielstoff eingerichtet werden soll, sind wir jederzeit gerne für einen Meinungsaustausch bereit. Senden Sie uns Ihre Stoffspezifikation und wir sagen Ihnen ehrlich, wie die Linie aussehen muss.


 +8613621544385
 Nr. 29 Xinhua Road, Jiashan Village, Jiaxing City Zhejiang P.R., China
