



 English
Die Vliesstoffverarbeitung ist die ruhige Hälfte der Vliesstoffindustrie. Die meisten Gespräche beginnen an der Spinndüse, dem Strahl oder dem Formband, der Ausrüstung, die Polypropylengranulat in Stoff verwandelt. Aber eine Stoffrolle wird erst nützlich, wenn jemand sie abwickelt, führt, laminiert, schneidet, faltet und in etwas verpackt, das der Kunde tatsächlich halten kann. Diese zweite Hälfte konvertiert und hat ihr eigenes Vokabular, ihre eigenen Engpässe und ihre eigenen Ökonomien.
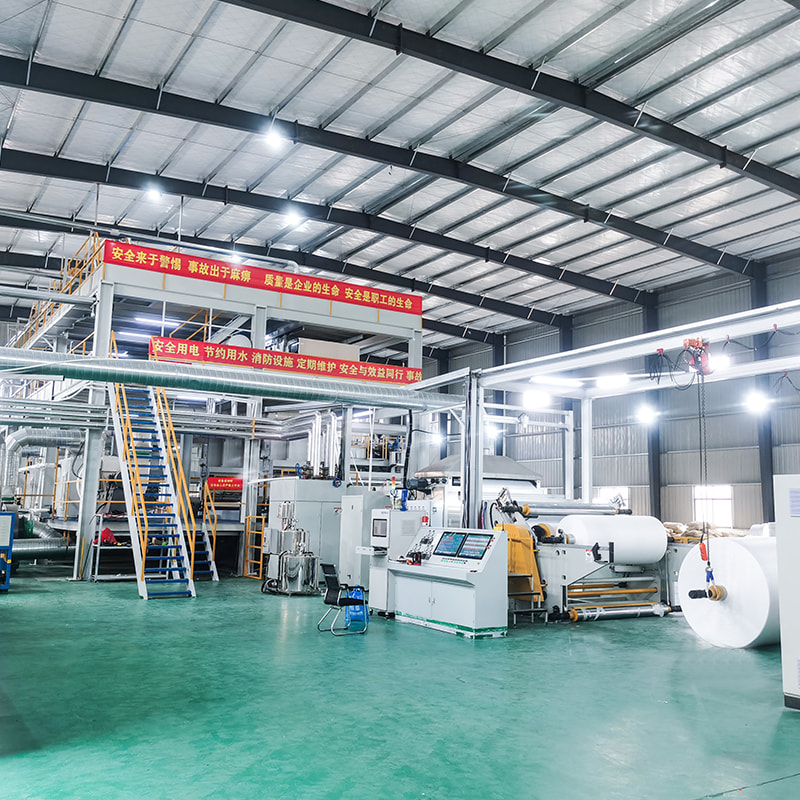
Wir entwerfen und bauen Produktionslinien für Spinnvlies und Meltblown und verbringen daher viel Zeit mit den Menschen, die diese Rollen erhalten: Weiterverarbeiter, die Stoff kaufen und ihn dann Schicht für Schicht auf Hochgeschwindigkeit bringen müssen. Was folgt, ist ein praktischer Blick darauf, was die Vliesstoffverarbeitung beinhaltet, wo es dazu neigt, schief zu gehen, und wie viel von der Antwort tatsächlich im Vorfeld liegt.
Was Vliesstoffverarbeitung wirklich bedeutet
Vereinfacht ausgedrückt handelt es sich bei der Konvertierung um jeden Vorgang, bei dem aus Vliesstoffrollenware ein Halb- oder Fertigprodukt hergestellt wird. Einige Hersteller wandeln in der Produktionslinie um und lassen eine Verarbeitungsstraße direkt hinter der Siebpartie laufen, sodass der Stoff nie aufgewickelt wird. Die meisten fertigen offline um, kaufen Rollen von einem Stoffhersteller und verarbeiten sie in einer separaten Anlage. Beide Modelle funktionieren und beide basieren auf dem gleichen Prinzip: einem vorhersehbaren Rollverhalten.
Die Palette der umgebauten Produkte ist breiter als die meisten Menschen erwarten.
- Hygiene: Windeloberblätter, Aufnahmeschichten, Beinmanschetten, Damenbinden
- Medizin: OP-Kittel, Vorhänge, Gesichtsmasken, Wundauflagen
- Tücher: Feuchttücher, Trockentücher, Gastronomie- und Industrietücher
- Haushalt: Küchentücher, Einkaufstaschen, Putzlappen, Möbelrücken
- Filtration: HVAC-Filter, Flüssigkeitsfiltration, Atemschutzmedien
- Industrie und Landwirtschaft: Geotextilien, Pflanzenabdeckungen, Verpackungen, Automobilverkleidung
Was sie verbindet, ist, dass jede Anwendung eine andere Kombination von Eigenschaften berücksichtigt. Ein Tücherverarbeiter macht sich Gedanken über die Weichheit, Staubbildung und das Verhalten des Stoffes in einem nassen Stapel. Ein Kittel- oder Maskenkonverter kümmert sich um die Barriere und darum, wie das Material eine Ultraschallschweißung verträgt. Ein Filterkonverter macht sich Gedanken über die Faltbarkeit und den Druckabfall. Die Rollen kommen vielleicht von ähnlichen Linien, aber sonst ist nichts an der Arbeit gleich.
Die Schritte innerhalb einer Verarbeitungslinie
Eine Konvertierungslinie klingt kompliziert, ist aber eigentlich eine Kette recht gewöhnlicher Operationen, von denen jede von der vorhergehenden abhängt.
- Abwickeln und Spannungskontrolle, wobei eine gleichmäßige Spannung der wichtigste Faktor für eine stabile Schnur ist
- Spleißen und Bahnführung, sodass Rollenwechsel ohne Produktionsunterbrechung erfolgen können
- Schlitzen und Umwickeln, Kanten auf Breite zuschneiden und Rollen herstellen, die sich später sauber verarbeiten lassen
- Kleben und Laminieren mit Ultraschall, Thermokalandrierung oder Schmelzklebstoff, einzeln oder kombiniert
- Schneiden, Perforieren und Stanzen, je nach Kante und Geschwindigkeit im Rotations- oder Laserverfahren
- Falten, Stapeln und Formen, der Schritt, der aus einer flachen Bahn ein dreidimensionales Produkt macht
- Drucken, Beschichten und Behandeln, Hinzufügen von Farbe, Hydrophilie, Weichheit oder einer Funktionsschicht
- Inspektion und Verpackung, Überprüfung von Gewicht, Siegelfestigkeit, Druckregistrierung und Verschmutzung
Nicht jede Zeile enthält alle acht. Eine Linie für Feuchttücher kann aus Abwickeln, Falten, Befeuchten, Schneiden und Versiegeln bestehen, wobei der Druck nur dann hinzugefügt wird, wenn der Kunde ein Muster wünscht. Unabhängig von der Konfiguration dominieren zwei Dinge den täglichen Kampf: Spannung und die Konstanz des eingehenden Wurfs.
Warum der eingehende Wurf über Ihren Konvertierungsertrag entscheidet
Wenn sich eine Linie schlecht verhält, ist die Versuchung groß, der Maschine die Schuld zu geben. Sehr oft ist der Stoff die eigentliche Ursache, und die Entscheidung für den Stoff fiel lange bevor die Rolle an Ihrer Anlegestelle ankam. So tauchen einige der üblichen Verdächtigen in der Fabrikhalle auf.
| Stoffcharakteristik | Wie es auf der Linie aussieht | Was zu überprüfen ist |
|---|---|---|
| Variation des Flächengewichts | Spannung driftet ab, Schnittlänge wandert, Dichtungsfenster werden schmaler | Profil über die gesamte Breite, nicht nur über den Durchschnitt |
| MD- und CD-Zugverhältnis | Die Bahn zieht sich über die Maschine hinweg auseinander, die fertigen Griffe sind schwach | Verhältnis gemessen an mehreren Punkten entlang der Walze |
| Dehnung | Knicke, Fältchen und Abweichungen bei der Druckregistrierung | Dehnung at the low loads your line actually runs at |
| Luftdurchlässigkeit | Barriereansprüche scheitern nach der Laminierung oder Beschichtung | Wert zusammen mit Variation von Rolle zu Rolle |
| Wellung, Kantenqualität, Rollhärte | Teleskoprollen, Führungsalarme, Beschnittabfall | Kantenzustand, Kerngröße und Härte in der Mitte und am Rand |
| Spleiße und statische Aufladung | Stoppt, blockierter Blatteinzug, Verschmutzung in sauberen Produkten | Verbindungstyp und Anzahl pro Rolle, Oberflächenbeschaffenheit |
Beachten Sie, wie viele davon in der Formierungsphase festgelegt werden. Gewichtsprofil, Zugverhältnis, Dehnung und Permeabilität stammen aus den Extrusions-, Kühl-, Zieh- und Bindungsabschnitten einer Spunbond- oder Meltblown-Linie. Ein Konverter kann das für eine Weile kompensieren, aber die Kompensation kostet Geschwindigkeit, Verschwendung und Aufmerksamkeit und verschwindet nie ganz.
Passende Stoffstruktur für den Verarbeitungsauftrag
Spunbond- und Spunmelt-Linien werden normalerweise durch die Strahlanzahl beschrieben: S, SS, SSS, SMS, SMMS und SMMSS. Jeder zusätzliche Strahl fügt eine Schicht hinzu und damit Kosten und Leistungsfähigkeit. Der Fehler, den wir am häufigsten sehen, besteht darin, mehr Struktur zu kaufen, als die Anwendung tatsächlich nutzen kann.
Einlagiges Spinnvlies (S)
Eine Einstrahllinie erzeugt ein gleichmäßiges, weiches und gleichmäßig gebundenes Gewebe mit nützlicher Festigkeit in beide Richtungen. Es schneidet und wickelt sauber ab, weshalb es so viele Einkaufstaschen, Küchentücher, landwirtschaftliche Abdeckungen und Verpackungsanwendungen beschickt. Auch einlagige Bahnen lassen sich problemlos verbinden, unabhängig davon, ob der Konverter ein Kalanderpunktmuster oder Ultraschallschweißen verwendet, sodass das Prozessfenster breiter ist als bei einem Verbundwerkstoff.
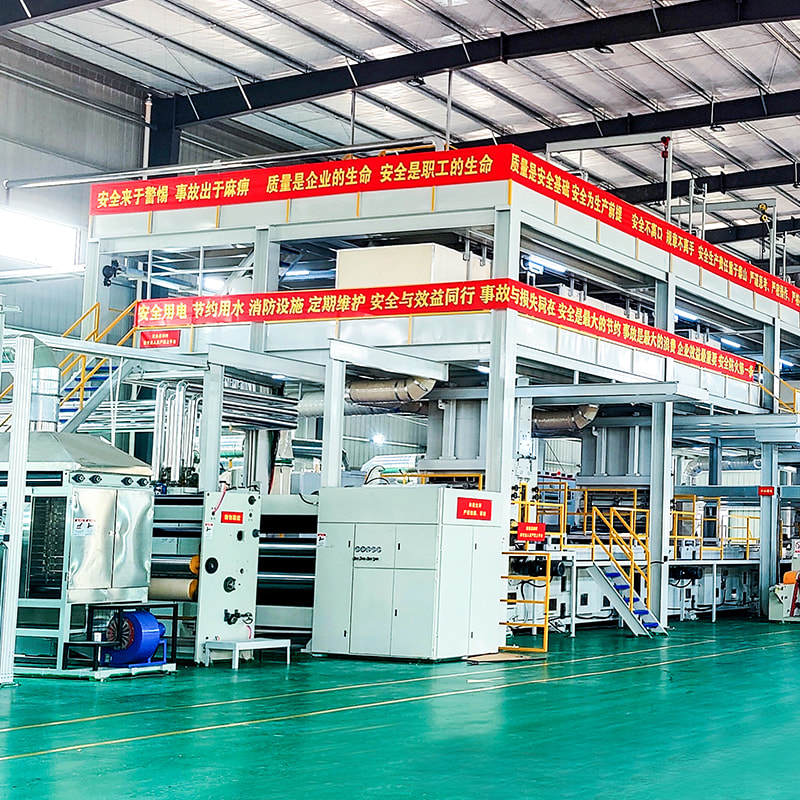
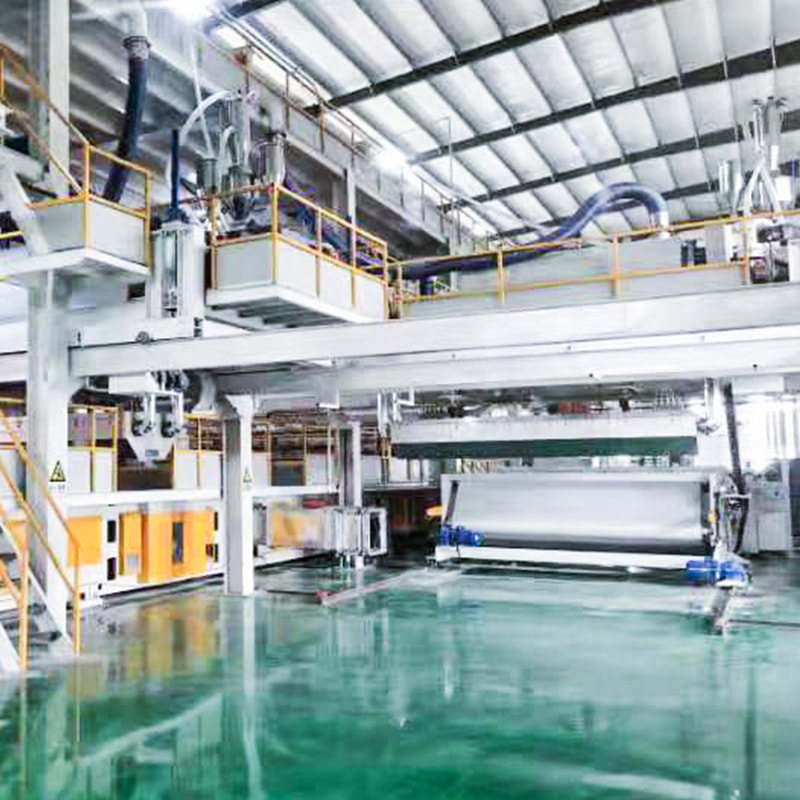
 Einstrahl-Spinnvlies-Produktionsmaschine für PP-Gewebe Produziert gleichmäßiges Spinnvlies aus Polypropylen, geeignet für Beutel, Hygiene-, Medizin- und Verpackungsanwendungen; Überprüfen Sie Spezifikationen und nachgelagerte Verwendungen. Produkt anzeigen →
Verbundstrukturen für die medizinische und hygienische Verarbeitung
Sobald eine schmelzgeblasene Schicht zwischen zwei Spinnvliesschichten liegt, erhält der Stoff die Barriereeigenschaften, die Kittel, Vorhänge, Masken und Hygieneprodukte benötigen. SMS-, SMMS- und SMMSS-Strukturen folgen alle dieser Logik, und die zusätzliche Meltblown-Schicht in SMMS und SMMSS ermöglicht dem Konverter eine genauere Kontrolle über die Filtrationseffizienz und den hydrostatischen Druck.
Diese Vorteile gehen mit Konvertierungskonsequenzen einher, die es wert sind, im Voraus bekannt zu sein. Meltblown-Fasern sind feiner und schwächer als Spunbond-Fasern, sodass ein Verbundstoff stauben kann, und bevorzugen eine geringere Spannung als eine reine Spinnbond-Faser. Andererseits lässt es sich wunderbar schweißen: Ultraschall- und thermisches Kleben auf SMS und SMMS erzeugen in der Regel eine stärkere und zuverlässigere Versiegelung als Klebstoff, was Teil dessen ist, was moderne Hochgeschwindigkeits-Masken- und Kittellinien möglich macht. Üblich sind Arbeitsbreiten von 1600 mm bis 4200 mm. Die Anpassung der Breite, die Sie kaufen, an die Breite, die Ihre Verarbeitungslinie tatsächlich nutzt, ist eine der einfachsten Möglichkeiten, Beschnittabfälle zu reduzieren.
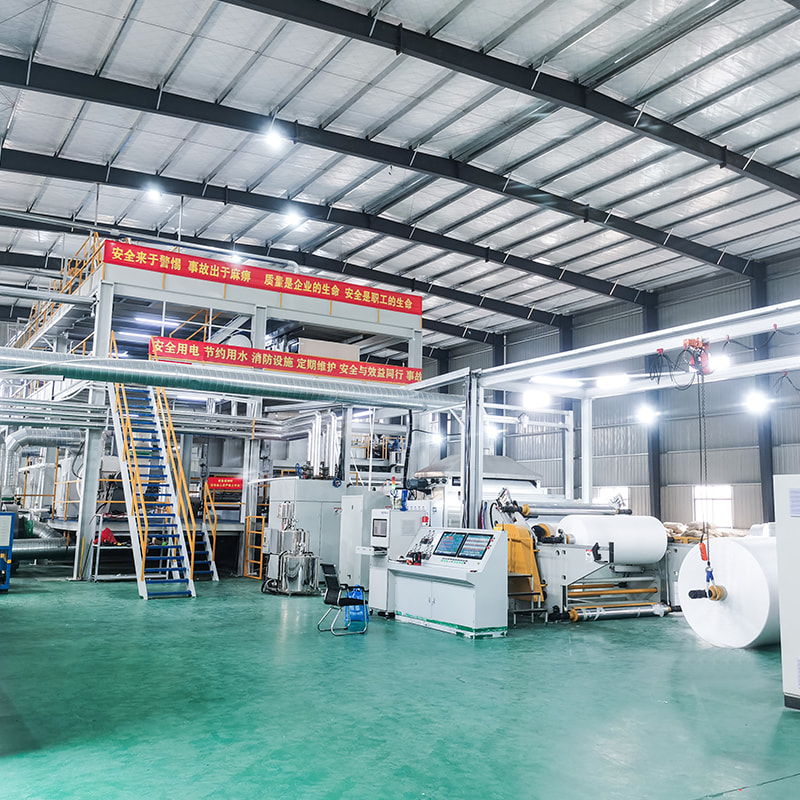
 SMS-Spun-Melt-Vliesstoffmaschine für die Herstellung von Verbundstoffen Kombiniert Spinnvlies- und Meltblown-Schichten für SMS-, SS-, S- und M-Gewebe und unterstützt Anwendungen in den Bereichen Hygiene, Medizin, Filtration und Verpackung. Überprüfen Sie Modelle und Spezifikationen. Produkt anzeigen →
Barriereschichten und die Grenzen der Konvertierung
Meltblown-Stoff allein ist ein ganz anderes Tier. Es besteht aus sehr feinen Fasern, was es bei der Filter- und Barrierearbeit effektiv macht, aber auch zerbrechlich macht: geringere Zugfestigkeit, höhere Dehnung und die Tendenz, bei grober Handhabung Fasern abzuwerfen. Verarbeiter, die mit Meltblown arbeiten, lernen, die Spannung gering zu halten, die Bahnwege kurz und sauber zu halten und auf die statische Kontrolle zu achten, insbesondere wenn das Material für die Filtration elektrostatisch aufgeladen wurde.
Bei Faltenfiltern und Atemschutzmasken ist die Konsistenz wichtiger als die Spitzenwerte. Durch einen einheitlichen Faserdurchmesser und eine gleichmäßige Verteilung über die Breite bleiben Faltenhöhe, Druckabfall und Effizienz innerhalb der Spezifikation, während Abweichungen am Ende der Linie als Ausschuss sichtbar werden.
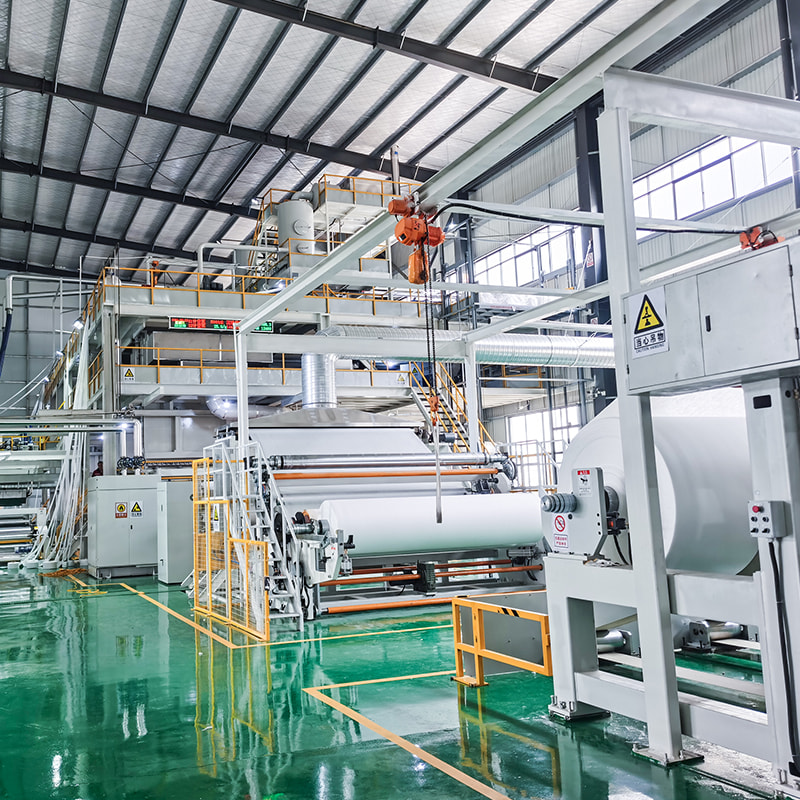
 Schmelzgeblasene Vliesstoffmaschine für Feinfaser-Filtrationsmedien Produziert feines schmelzgeblasenes Polypropylengewebe für Maskenschichten, Filtration, Absorption und Hygieneprodukte; Vergleichen Sie Breiten, Ausgabe und Steuerfunktionen. Produkt anzeigen →
Fragen, die es wert sind, gestellt zu werden, bevor Sie sich verpflichten
Ganz gleich, ob Sie Stoff oder Ausrüstung kaufen: Eine kurze Liste mit Fragen erspart Ihnen lange und teure Versuche und Irrtümer.
- Wie stabil ist das Flächengewicht über die gesamte Arbeitsbreite, nicht nur in der Mitte?
- In welche Richtung reißt das Gewebe und bei welcher Dehnung?
- Welche Bindungsmethode wird Ihre Linie verwenden und wurde sie genau an diesem Stoff getestet?
- Wie viele Klebestellen gibt es pro Rolle und welchen größten Rollendurchmesser akzeptiert Ihr Abwickler?
- Wen rufen Sie an, wenn sich eine neue Spezifikation nicht wie im Datenblatt versprochen verhält?
Die letzte Frage ist kein Scherz. Die meisten Konvertierungsprobleme werden in der ersten Woche eines neuen Materials gelöst. Danach neigen Teams dazu, mit einem beeinträchtigten Prozess zu leben, anstatt ihn zu reparieren.
Verarbeitung und Stoffherstellung sind zwei Hälften derselben Arbeit, und beides ist einfacher, wenn beide Seiten frühzeitig miteinander sprechen. Wenn Sie eine Spunbond- oder Meltblown-Anlage planen und wissen möchten, wie sich der daraus hergestellte Stoff in einer Verarbeitungsanlage verhält, oder Sie bereits verarbeiten und verstehen möchten, warum eine Rolle reibungslos läuft, während die nächste mit Ihnen zu kämpfen hat, arbeitet unser Team die Spezifikation gerne mit Ihnen durch. Mehr darüber, wie wir Projekte angehen, erfahren Sie auf unserer Seite Über Seite , oder einfach Nehmen Sie Kontakt auf und sagen Sie uns, was Sie ausführen möchten.


 +8613621544385
 Nr. 29 Xinhua Road, Jiashan Village, Jiaxing City Zhejiang P.R., China
