



 English
Sprechen Sie mit jedem, der in den Vereinigten Staaten Spinnvlies verarbeitet, und es entsteht ein vertrautes Bild. Die Nachfrage ist stabil, die Margen nicht großzügig und die Käufer auf der anderen Seite des Tisches wissen genau, was sie wollen. Hygienehersteller, Hersteller medizinischer Produkte, Filterhersteller und Lieferanten industrieller Rollenware geben alle das Gewicht, die Breite und die Barriereleistung des Gewebes an, bevor überhaupt über den Preis gesprochen wird.
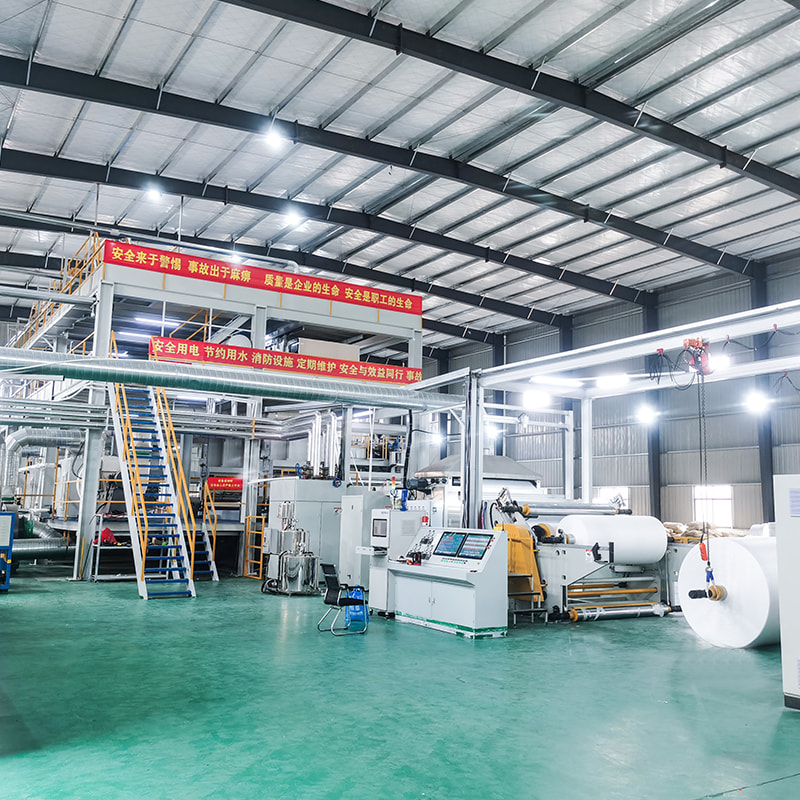
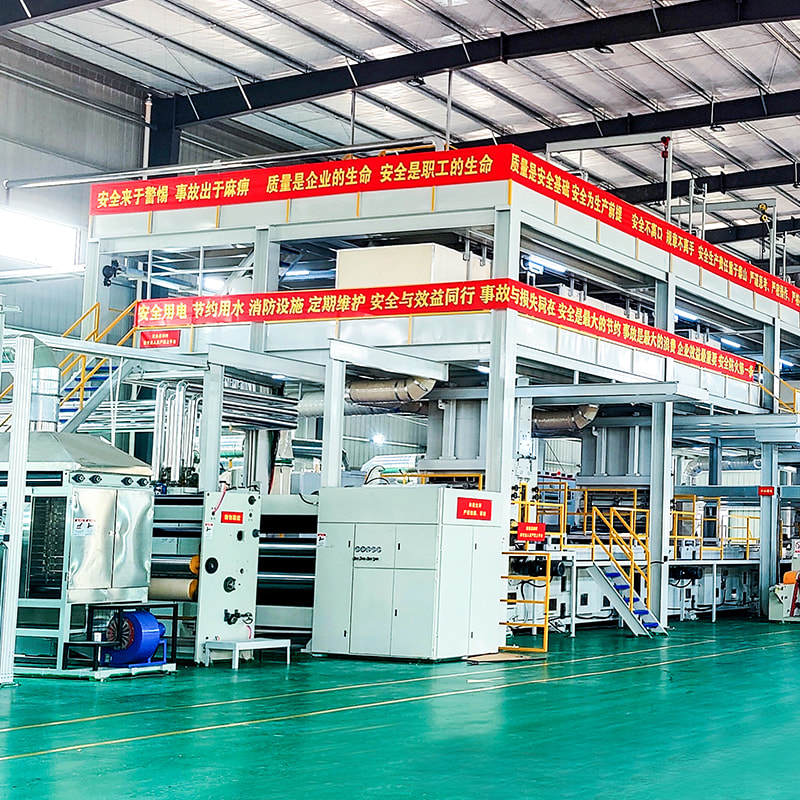
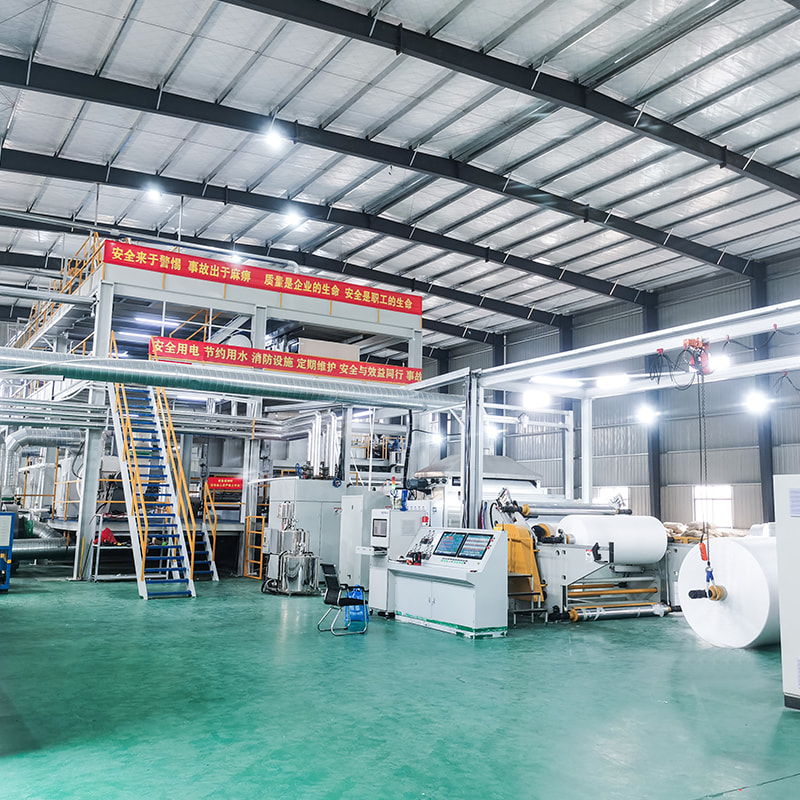
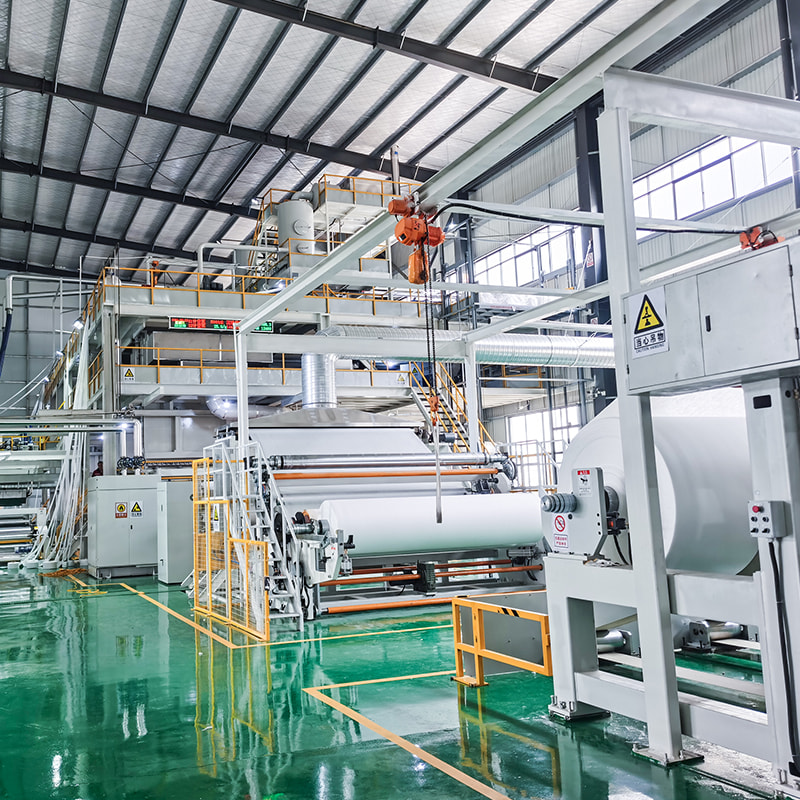
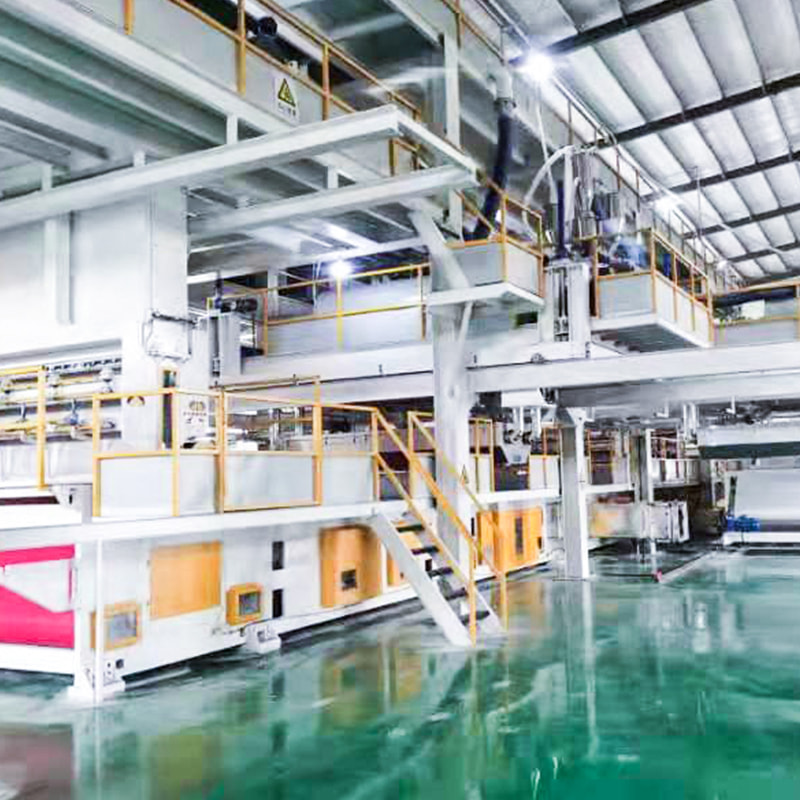
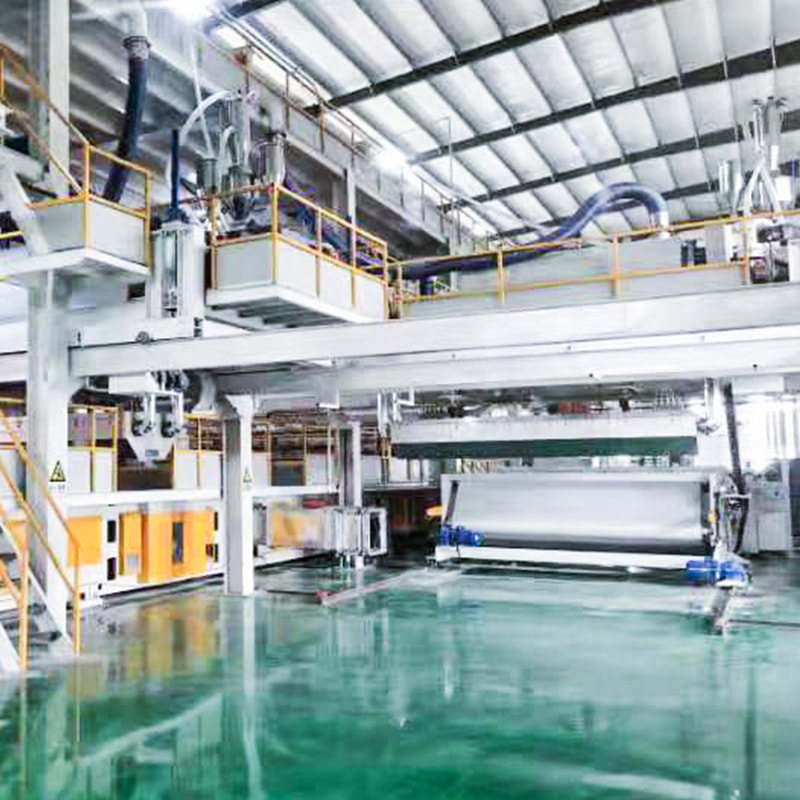
Wir bauen die Maschinen, aus denen diese Stoffe hergestellt werden. Unser Unternehmen stellt komplette PP-Spinnvlies- und Meltblown-Produktionslinien her, von einer Einstrahl-S-Maschine bis hin zu Fünfstrahl-SMMSS-Verbundwerkstoffen, und wir haben diese an Hersteller in Indien, Pakistan, der Türkei, Russland, Australien und unserem Heimatmarkt in China geliefert. Das gibt uns einen bodennahen Überblick über den US-amerikanischen Markt für Spinnvliesstoffe: nicht als Prognosediagramm, sondern als eine Reihe praktischer Entscheidungen über Balken, Breiten, Denier und Betriebszeit.
Was bewegt den US-amerikanischen Spunbond-Vliesstoffmarkt derzeit?
Veröffentlichte Marktstudien gehen davon aus, dass Nordamerika etwa ein Drittel des weltweiten Umsatzes mit Spinnvliesstoffen ausmacht. Der regionale Markt für Vliesstoffe wurde im Jahr 2025 auf rund 16 Milliarden US-Dollar geschätzt und wird bis 2030 voraussichtlich 20 Milliarden US-Dollar erreichen, wobei Spinnvlies den größten Anteil am Produktmix ausmacht und Polypropylen das dominierende Polymer bleibt.
Was den gegenwärtigen Moment interessant macht, ist die Kluft zwischen Nachfrage und Kapazität. Die nordamerikanische Vliesstoffkapazität wuchs im Jahr 2025 um weniger als ein Prozent, während die Produktion leicht zurückging. Das Wachstum wird nicht durch eine Welle neuer Megakraftwerke erreicht. Dies wird dadurch erreicht, dass bestehende Linien besser laufen: weniger ungeplante Stopps, strengere Gewichtskontrolle, weniger Kantenbeschnitt, schnellere Sortenwechsel.
Die dahinter stehende Endverbrauchsnachfrage ist stabil und relativ einfach zu beschreiben:
- Hygiene , einschließlich Babywindeln, Damenpflege und Erwachseneninkontinenz, bleibt der größte Einzelblock und der empfindlichste auf Stoffgewicht und Weichheit.
- Medizinisch Dazu gehören OP-Kittel, Abdecktücher, Sterilisationsfolien und Schutzkleidung, bei denen die Barriereleistung eher eine Spezifikation als eine Präferenz ist.
- Filtration Die Bereiche HVAC, Luft und flüssige Medien gehören zu den sich schnell entwickelnden Segmenten und stellen eine der höchsten Anforderungen an die Gleichmäßigkeit der Fasern.
- Industrie und Landwirtschaft Von Geotextilien und Landschaftstextilien bis hin zu Pflanzenabdeckungen, Verpackungen und Teppichrücken nimmt es das schwerere Ende des Gewichtsbereichs auf.
Die Strahlkonfiguration entscheidet darüber, was Ihr Stoff leisten kann
Die Buchstabencodes in den Gerätelisten sind keine Marketingkürzel. Sie beschreiben, wie viele Spinndüsen oder Strahlen die Linie beschicken und in welcher Reihenfolge die Schichten auf dem Formband landen. Das Hinzufügen eines Balkens erhöht die Investitionskosten, den Energieverbrauch und die Wartungsfläche, bringt aber auch Festigkeit, Barriere oder Weichheit mit sich, die eine einfachere Linie nicht erreichen kann.
| Linie | Balkenstruktur | Was es Ihnen kauft | Typische Endprodukte |
|---|---|---|---|
| S | Ein Spinnvliesträger | Niedrigste Investitionskosten, einfache Bedienung, hohe Leistung pro Strahl | Taschen, Verpackungen, landwirtschaftliche Abdeckungen, Grundträger |
| SS | Zwei Spinnvliesträger | Bessere Gleichmäßigkeit und ein stärkeres Gleichgewicht zwischen Gewicht und Festigkeit | Hygiene-Oberschicht, Wischtuchunterlage, medizinische Tücher |
| SSS | Drei Spinnvliesträger | Höhere Zähigkeit und feinere Denier-Kontrolle | Dauerhafte Hygiene, Geotextilien, Filterunterstützung |
| SMS | Spunbond, Meltblown, Spunbond | Flüssigkeits- und Partikelbarriere mit Spinnvliesfestigkeit | OP-Kittel, Masken, Schutzkleidung |
| SMMS | Zwei schmelzgeblasene Schichten zwischen Spinnvlies | Höhere Barriere- und Filtrationseffizienz | Medizinisch barriers, filtration media, premium hygiene |
| SMMSS | Fünf Balken, Verbundstruktur | Maximale Barriere und Leistung bei höchster Komplexität | Kritische medizinische, hochspezialisierte Filtration |
Der Kompromiss läuft auf zwei Fragen hinaus. Wie viel Barriere benötigt das fertige Produkt tatsächlich und welches Stoffgewicht kann der Kunde gewinnbringend verkaufen? Ein Konverter, der Einkaufstaschen, Verpackungen und landwirtschaftliche Abdeckungen herstellt, benötigt selten Meltblown-Kapazität. Ein Konverter, der OP-Kittel herstellt, kann ohne sie nicht arbeiten. Wenn Sie einen längeren Rundgang wünschen, haben wir darüber geschrieben Wie die Anzahl der Balken die Stoffleistung verändert .
Für Hersteller, die zum ersten Mal in die Spinnvliestechnik einsteigen, ist eine einstrahlige S-Linie normalerweise der sinnvolle Einstiegspunkt. Dadurch bleibt der Kapitalaufwand gering, die Bedienmannschaft klein und das Prozessfenster weit, was weitaus wichtiger ist als die Schlaggeschwindigkeit in den ersten beiden Produktionsjahren.
 Single Beam S Spinnvlies-Produktionslinie Einstrahl-Spinnvliesanlage zur Herstellung von PP-Vliesstoff mittels Spinnvlies und Warmwalzverstärkung, geeignet für Erstproduzenten, die ein breites Prozessfenster und eine feinere Filamentkontrolle benötigen. Produkt anzeigen →
Stoffgewicht, Denier und die tatsächlichen Kosten eines Kilogramms
Die meisten Spinnvliesproduktionen liegen zwischen 10 und 150 g/m², und das Geld wird in der Regel am leichteren Ende verdient. Hier wird der Filament-Denier zur Kontrollvariablen. Feinere Filamente sorgen für eine bessere Abdeckung, einen weicheren Griff und eine verbesserte Barriere bei gleichem Gewicht, erfordern aber auch eine strengere Temperaturkontrolle am Spinnbalken, sauberere Abschreckluft und eine stabile Verstreckung. Der Verlust dieser Stabilität zeigt sich in Form von Nadellöchern, Streifen und Ausschussrollen.
Dies ist das Argument für eine Doppelstrahl-SS-Konfiguration. Mit zwei Spinnvliesträgern können Sie das Zielgewicht aus zwei dünneren Schichten anstelle einer dicken Schicht aufbauen, was die Gleichmäßigkeit über die gesamte Breite verbessert und die Wahrscheinlichkeit verringert, dass ein einzelner Defekt eine ganze Rolle zerstört. Außerdem gibt es dem Konverter mehr Spielraum, um Handgefühl gegen Zugfestigkeit zu tauschen, ohne das Polymer zu wechseln.
Breite gehört in dasselbe Gespräch. Standardmäßig sind die Arbeitsbreiten 1600 mm, 2400 mm, 3200 mm, 4000 mm und 4200 mm verfügbar, wobei breiter nicht automatisch besser ist. Eine breite Linie, die eine schmale fertige Rolle produziert, erzeugt auf jedem Meter Beschnittabfall; Eine schmale Linie, die einen Großauftrag verfolgt, hat keine Kapazität mehr. Die richtige Antwort hängt von den Rollengrößen ab, die die Kunden des Kunden akzeptieren.
Die Barriereschicht und der medizinische und hygienische Fall
Wo der US-Markt unnachgiebig wird, liegt in der Nähe von Barrieren. SMS-Strukturen legen eine Meltblown-Schicht zwischen zwei Spinnvliesschichten; SMMS fügt eine zweite Meltblown-Schicht hinzu. Die Spinnvliesschichten sorgen für Festigkeit und Oberflächeneigenschaften, während die Meltblown-Schicht für die eigentliche Blockierung von Flüssigkeiten und Partikeln sorgt. Bei OP-Kitteln, Abdecktüchern, Sterilisationsfolien und Maskenmedien ist diese Struktur eine Voraussetzung und kein Upgrade.
Meltblown ist auch der am wenigsten verzeihende Teil aller Produktlinien. Die Bildung von Fasern im Submikrometerbereich hängt vom Zusammenspiel von Heißluftdruck, Düsentemperatur, Polymerdurchsatz und Kollektorabstand ab, und kleine Abweichungen in jedem dieser Faktoren machen sich schnell in der Filtrationseffizienz bemerkbar. Eine Zeile, die diese Parameter wiederholt enthält, ist mehr wert als eine Zeile mit einer höheren Nummer auf dem Datenblatt.
 Dreistrahlige SMS-Spinnschmelzvlies-Produktionslinie SMS-Spun-Melt-Linie, die Spunbond- und Meltblown-Balken für stabile Feinfaser-Filtrationsschichten und weiche, gleichmäßige Hygienestoffe kombiniert. Produkt anzeigen →
Für Hygieneanwendungen ist die Berechnung anders, aber nicht weniger streng. Ober- und Rückseitenstoffe müssen sich gut auf der Haut anfühlen, ohne Unterbrechung durch Hochgeschwindigkeitsverarbeitungsanlagen laufen und nach dem Kalandrieren ihr Gewicht halten. Weichheit, Zugfestigkeit und Dehnung müssen gleichzeitig in einem schmalen Band liegen.
Fragen, die uns US-Produzenten stellen, bevor sie sich auf eine Linie festlegen
Die Gespräche, die wir mit Käufern führen, folgen in der Regel einem Muster. Bei den sinnvollen Fragen geht es selten um die Höchstgeschwindigkeit. Es geht um Passform:
- Welche Arbeitsbreite entspricht den fertigen Rollengrößen, die ich tatsächlich verkaufen kann, ohne die Hälfte meiner Produktion in Beschnitt umzuwandeln?
- Welche Ausgabe benötige ich für meinen realen Produktmix und nicht für einen Demonstrationsstoff?
- Welchen Denier-Bereich muss die Linie halten und wie viel von diesem Bereich werde ich in einer normalen Woche verwenden?
- Wie viel Automatisierung kann mein Team unterstützen? SPS-Steuerung und Touchscreen-Bedienung reduzieren Bedienfehler, ersetzen jedoch kein geschultes Personal.
- Welche Komponenten erhöhen die Betriebszeit und wie hoch ist das Wartungsintervall für jede einzelne davon?
- Wie lange dauert die Inbetriebnahme und wann kommt die erste verkaufsfähige Rolle vom Rollenwickler?
- Wie sieht der Ersatzteilweg im dritten Jahr aus, wenn eine Pumpe oder eine Matrize Aufmerksamkeit benötigt?
Auf keine dieser Fragen gibt es eine allgemeingültige Antwort, und jeder Lieferant, der etwas anderes behauptet, verkauft eher einen Katalog als einen Produktionsplan. Der teuerste Fehler in dieser Branche besteht darin, Kapazitäten zu kaufen, bevor entschieden wird, welcher Stoff dafür rechnet.
Wo HH Nonwovens Machinery reinpasst
Wir behaupten nicht, ein US-Konverter zu sein, und wir geben nicht vor, den amerikanischen Markt besser zu kennen als die Leute, die dort Leitungen betreiben. Was wir wissen, ist, wie man Spinnvlies- und Meltblown-Anlagen baut, die ihre Parameter einhalten. Unser Sortiment umfasst S-, SS-, SSS-, SMS-, SMMS- und SMMSS-Konfigurationen in Standardbreiten von 1600 mm bis 4200 mm, wobei Host- und Zusatzgeräte nach einem spezifischen Produktplan und nicht nach einem festen Katalog konfiguriert werden. Sie können lesen Mehr über unseren Hintergrund und unsere Exportpräsenz finden Sie hier .
Jedes Projekt beginnt auf die gleiche Weise: ein Gespräch darüber, was der Käufer produzieren möchte, in welchem Gewicht, in welcher Breite, für welchen Kunden. Von da an schreibt sich die Spezifikation weitgehend von selbst.
Der Imbiss
Der US-amerikanische Markt für Spinnvliesstoffe wird nicht mit einer riesigen neuen Anlage zufrieden sein. Dazu werden Hersteller beitragen, die den Zusammenhang zwischen Balkenkonfiguration, Stoffgewicht und Kosten pro Kilogramm verstehen, und Geräte bereitstellen, mit denen sie eine dieser Variablen ändern können, ohne die beiden anderen zu zerstören.
Wenn Sie eine Linie planen, erweitern oder überlegen, ob eine Meltblown-Schicht das Kapital wert ist, beginnen Sie mit dem Stoff. Der Rest der Spezifikation folgt daraus.


 +8613621544385
 Nr. 29 Xinhua Road, Jiashan Village, Jiaxing City Zhejiang P.R., China
