



 English
Fragen Sie zehn Vliesstoffhersteller, was Abriebfestigkeit bedeutet, und Sie erhalten zehn leicht unterschiedliche Antworten, aber alle basieren auf der gleichen Idee: Wie viel Reibung kann ein Stoff aushalten, bevor sich seine Oberfläche zu verändern beginnt? Fusselbildung, Ausdünnung, ein glänzender Fleck an der Stelle, an der die Fasern abgeflacht sind, ein kleines Loch, das sich entlang einer Falte öffnet – das sind die sichtbaren Folgen von Abrieb, und wenn ein Endverbraucher sie bemerkt, erfüllt das Material bereits nicht mehr seine Aufgabe, für die es gekauft wurde.
Es ist hilfreich zu verstehen, dass die Abriebfestigkeit kein einzelner Schalter ist, den Sie an der Maschine betätigen können. Es ergibt sich aus der Wechselwirkung zwischen Polymerqualität, Filamentfeinheit, der Art und Weise, wie die Bahn gebunden wird, wie die Rolle aufgewickelt wird und wie das fertige Produkt verwendet wird. Wir verbringen die meiste Zeit unserer Arbeitszeit mit diesem Zusammenspiel, deshalb finden Sie hier einen praktischen Rundgang durch dieses Zusammenspiel.
Was Abriebfestigkeit im Vliesstoffkontext bedeutet
In einem gewebten Stoff tragen ineinander verflochtene Garne die Last und durch Reiben wird vor allem der Scheitel des Gewebes poliert. Vliesstoffe haben keine solche Architektur. Die Oberfläche ist ein Netzwerk aus Fasersegmenten, die an thermischen Bindungspunkten verankert sind, und wenn etwas daran reibt, passieren zwei unterschiedliche Dinge. Zunächst werden lose an der Oberfläche verankerte Fasern nach oben gezogen, wodurch Flaum und ein rauerer Griff entstehen. Zweitens, wenn die Verbindungspunkte selbst reißen oder die Fasern abrutschen, wandert Material von der Oberfläche weg, die Bahn wird dünner und schließlich entsteht ein Loch.
Deshalb ist die Abriebfestigkeit bei Spinnvlies- und Spunmelt-Stoffen eigentlich eine Frage der Faserverankerung. Ein Stoff kann zugfest sein und trotzdem stark abrieb, wenn seine Oberflächenfasern schlecht befestigt sind – und das Gegenteil ist auch der Fall.
Wie die Industrie der Abnutzung eine Nummer gibt
Kein einziger Test beschreibt den Abrieb, weshalb mehrere Methodeen nebeneinander existieren. Jedes simuliert eine andere Art von Kontakt und die Ergebnisse sind nicht austauschbar.
| Method | Typischer Standard | Was es verrät |
|---|---|---|
| Martindale | ISO 12947, ASTM D4966 | Flacher Abrieb bei leichter Belastung; meldet Zyklen bis zu einem definierten Niveau der Oberflächenveränderung |
| Taber-Drehplattform | ASTM D3884 | Gewichtsverlust nach einer festgelegten Anzahl von Umdrehungen; Geeignet für schwerere oder beschichtete Materialien |
| Oszillatorischer Zylinder | ASTM D4157 | Hin- und Herreiben in einer Linie; näher an Taschen, Polstern und Bezügen |
| Flex- und Falttests | Interne oder Kundenprotokolle | Wiederholtes Falten, was bei Tüchern und Kitteln oft wichtiger ist als flaches Reiben |
In der Praxis kombinieren die meisten Käufer eine Standardmethode mit einem einfachen internen Reibvorgang, der ihre eigene Verarbeitungslinie nachahmt. Dieser zweite Test ist oft der ehrlichere, da er den tatsächlichen Anpressdruck und die tatsächliche Geschwindigkeit widerspiegelt, denen der Stoff ausgesetzt ist.
Wo Abriebfestigkeit ihren Platz verdient
Bei einigen Anwendungen wird eine Stoffoberfläche kontinuierlich beansprucht, bei anderen nur während der Handhabung. Es hilft zu wissen, mit welchem Sie es zu tun haben:
- Wiederverwendbare Einkaufstaschen, bei denen das gleiche Panel jahrelang gefaltet, gezogen und an sich selbst gerieben wird.
- Tücher und Küchentücher, bei denen der Benutzer eher schrubbt als sanft wischt.
- Landwirtschaftliche Abdeckungen und Landschaftsstoffe, bei denen Installation und Bodenbewegung den Schaden anrichten, lange bevor UV-Strahlung auftritt.
- Medizinische Kittel und Vorhänge, bei denen sich Abrieb als Fusseln zeigt – ein Problem der Patientensicherheit, nicht nur eines kosmetischen.
- Möbelrücken, Matratzenbezug und Automobilverkleidung, bei denen der Stoff an Schaumstoff und Rahmenkanten reibt.
Jede davon beansprucht die Oberfläche unterschiedlich, sodass eine für eine Spezifikation geschriebene Spezifikation selten sauber auf eine andere übertragen werden kann.
Was eigentlich über die Abriebfestigkeit eines PP-Vliesstoffs entscheidet
Filamentfeinheit
Feinere Filamente ergeben mehr Fasern pro Flächeneinheit und eine bessere Oberflächenbedeckung, was in der Regel den reibungslosen Verschleißprozess verbessert – sehr feine Filamente lassen sich jedoch auch leichter herausziehen, wenn die Bindung gering ist. Gröbere Filamente widerstehen dem Ziehen, hinterlassen aber einen härteren Griff. Die richtige Balance hängt von der Endanwendung ab und ist einer der ersten Parameter, die wir mit einem Kunden besprechen. Unser Hinweis dazu, wie sich der Filament-Denier auf die Stoffqualität auswirkt geht tiefer auf den Kompromiss ein.
Bindungsqualität
Beim Kalandrieren wird die Abriebfestigkeit größtenteils gewonnen oder verloren. Ein wohlgeformtes Bindungsmuster mit einer geeigneten Bindungsfläche verankert Oberflächenfasern, ohne die Bahn zu verspröden. Wenn die Temperatur und der Druck zu hoch sind, wird das Blech steif; Es widersteht leichtem Reiben gut, reißt aber an den Falten. Wenn es zu kühl läuft, fusselt die Oberfläche fast sofort. Ein gleichmäßiger Walzenspaltdruck und eine gleichmäßige Temperatur über die gesamte Breite sind ebenso wichtig wie die Sollwerte selbst.
Flächengewicht und Dicke
Bei schwereren Stoffen steht einfach mehr Material zur Verfügung, das verloren gehen kann, bevor die Struktur beeinträchtigt wird. Durch die Dicke wird der Kontaktdruck auch auf mehr Fasern verteilt, wodurch lokale Schäden reduziert werden. Dies ist der am wenigsten clevere Hebel auf dem Markt, aber oft auch der zuverlässigste.
Schichtenarchitektur
In einer Spunmelt-Struktur übernehmen die Spunbond-Schichten die mechanische Funktion, während die Meltblown-Schichten für die Barriereleistung sorgen. Meltblown-Fasern sind extrem fein und allein kaum geeignet, dem Oberflächenverschleiß standzuhalten. Sie werden daher durch die Platzierung in der Mitte eines SMS- oder SMMS-Aufbaus geschützt. Wenn der Abrieb die entscheidende Eigenschaft ist, trägt das Hinzufügen von Spinnvliesträgern – von S über SS zu SSS – im Allgemeinen mehr zur Verschleißlebensdauer bei als das Hinzufügen von Barriereschichten.
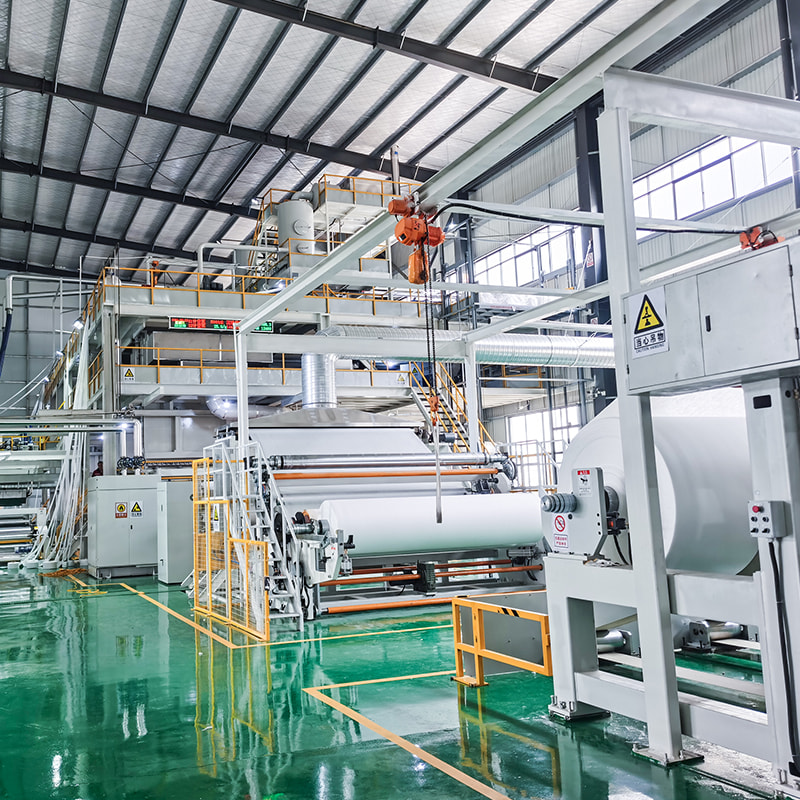
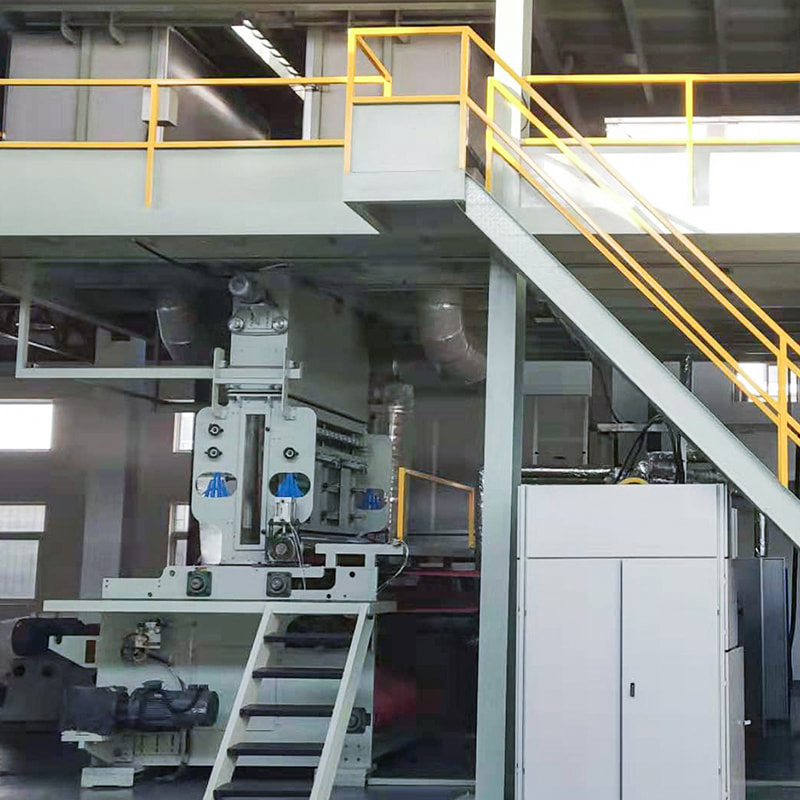 Einstrahl-Spinnvliesmaschine Diese Einstrahl-Spunbond-Linie produziert PP-Vliesstoffe und bildet den Ausgangspunkt des S-zu-SSS-Aufbaus, der für verschleißkritische Stoffe diskutiert wird. Produkt anzeigen →
Maschinenentscheidungen, die Jahre später in der Praxis sichtbar werden
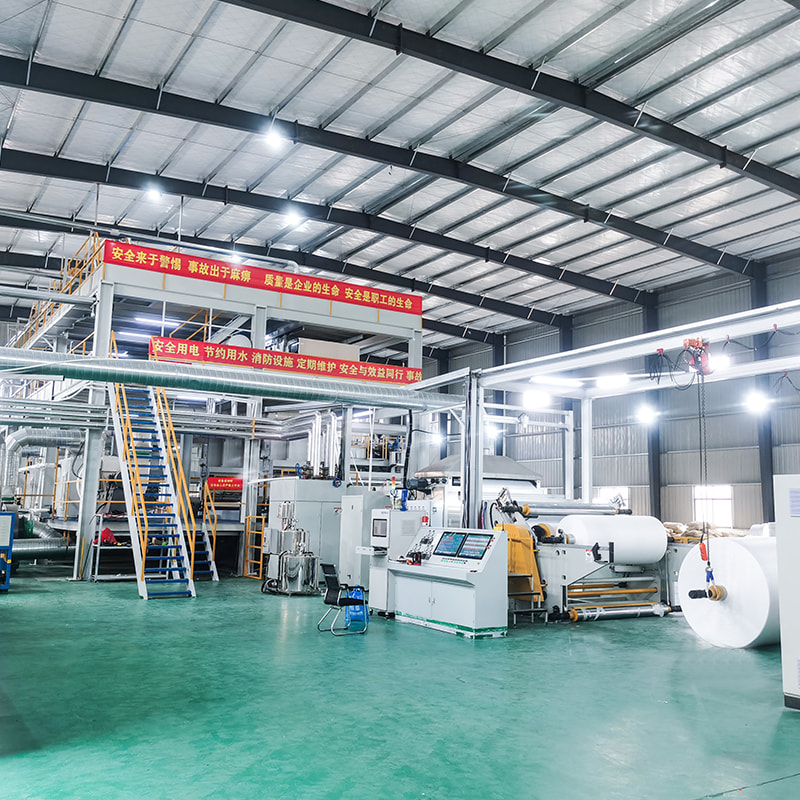
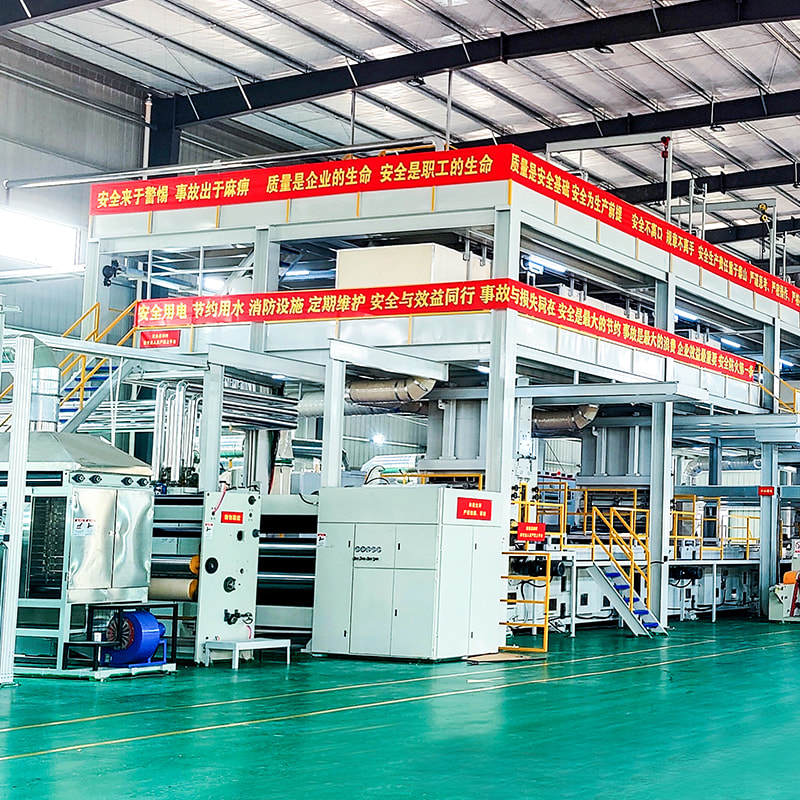
Die Abriebleistung wird am Band und nicht im Labor eingestellt. Drei Faktoren auf Maschinenebene tauchen bei unserer Inbetriebnahme immer wieder auf. Die erste ist die Kalandrierstabilität: Gleichbleibende Öltemperatur und Anpressdruck sorgen für eine gleichmäßige Bindungsqualität von Kante zu Kante, sodass die äußeren zehn Zentimeter einer Walze nicht merklich schneller abnutzen als die Mitte. Die zweite Möglichkeit ist die Spannungskontrolle durch Abkühlen und Aufwickeln, da eine zu fest gewickelte Rolle ein inneres Kriechen erzeugt, das sich nach der Lagerung als Oberflächenschaden bemerkbar macht. Der dritte Punkt ist die dynamische Stabilität bei hohen Liniengeschwindigkeiten, bei denen Vibrationen zu einer ungleichmäßigen Bindung führen, bevor sie irgendwo anders sichtbar werden.
Für Hersteller, deren Stoffe für medizinische, hygienische oder langlebige Anwendungen verwendet werden, sind die Verbundstrukturen in der Regel der sinnvolle Ausgangspunkt, da der Schichtstapel angepasst werden kann, ohne die gesamte Linie neu zu gestalten. Unsere Drei-Strahl-SMS-Produktionslinie und die Vier-Strahl-SMMS-Konfiguration sind die beiden Plattformen, die wir von Kunden am häufigsten für verschleißkritische Arbeiten vergleichen lassen.
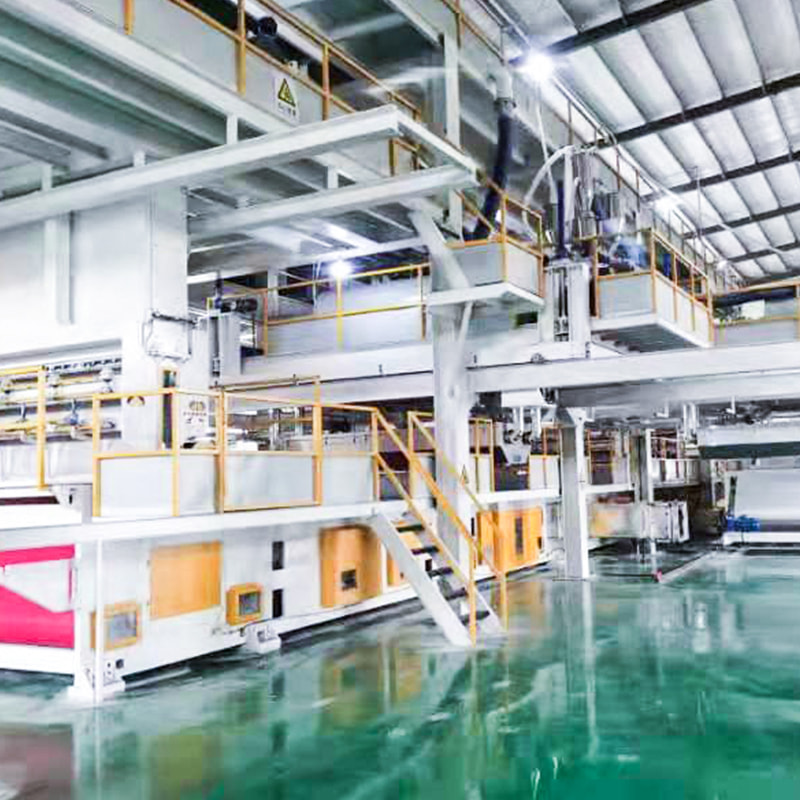
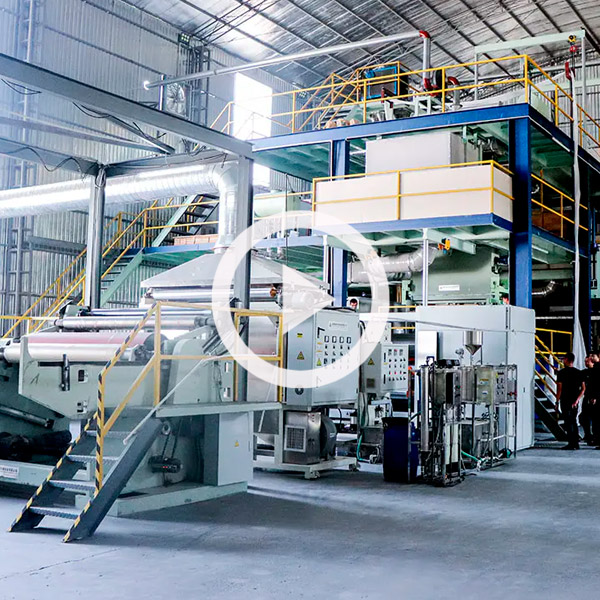 Dreistrahlige SMS-Spun-Melt-Vliesstoffmaschine Dreistrahlige SMS-Linie, die Spunbond- und Meltblown-Schichten kombiniert; Relevant als Verbundplattform für Hersteller zum Vergleich von Strukturen für verschleißkritische Stoffe. Produkt anzeigen →
Eine kurze Checkliste, bevor Sie eine Spezifikation sperren
Wenn uns ein Kunde mitteilt, dass die Abriebfestigkeit Priorität hat, gehen wir in der Regel Folgendes durch, bevor wir einen einzelnen Sollwert erreichen:
- Definieren Sie den tatsächlichen Kontakt: Was reibt den Stoff, mit welchem Druck und wie lange.
- Wählen Sie die Testmethode, die diesem Kontakt ähnelt, und verwenden Sie sie dann konsequent weiter.
- Legen Sie die Polymersorte und den Schmelzflussindex fest, da sie das grundlegende Filamentverhalten festlegen.
- Entscheiden Sie, ob Abrieb oder Barriere die wichtigste Anforderung sind, und wählen Sie die Balkenstruktur entsprechend aus.
- Passen Sie Temperatur, Druck und Muster des Kalanders gemeinsam und nicht einzeln an.
- Überprüfen Sie die gesamte Breite der Rolle, nicht nur eine Probe aus der Mitte.
Die Abriebfestigkeit lässt selten laut nach. Es erscheint drei Monate nach der Lieferung als Beschwerde eines Benutzers, der bemerkt hat, dass die Tasche am Griff ausfranst oder das Tuch auf einer Arbeitsplatte abrutscht. Um es gleich zu Beginn richtig zu machen, kommt es vor allem darauf an, die Faserfeinheit, Bindung und Lagenstruktur auf die Art und Weise abzustimmen, wie der Stoff tatsächlich gehandhabt wird – und dann die Linie Rolle für Rolle konstant zu halten.
Wenn Sie Strukturen für ein verschleißkritisches Produkt abwägen, besprechen wir gerne die Optionen und Kompromisse, die wir bei realen Installationen gesehen haben. Sie erreichen das Team über unsere Kontaktseite .


 +8613621544385
 Nr. 29 Xinhua Road, Jiashan Village, Jiaxing City Zhejiang P.R., China
